Время:2026-11-06 02:33:21 Источник:S buttonMe ehChen стальная конструкция
"Нам нужны стальные опоры для 2-километрового надземного ленточного конвейера. Вы можете это сделать?"
Это звучит как простой вопрос "да или нет". Но за годы я понял, что на самом деле вопрос куда сложнее — они хотят узнать, можем ли мы снизить риски проекта, а не просто изготовить несколько стальных балок.
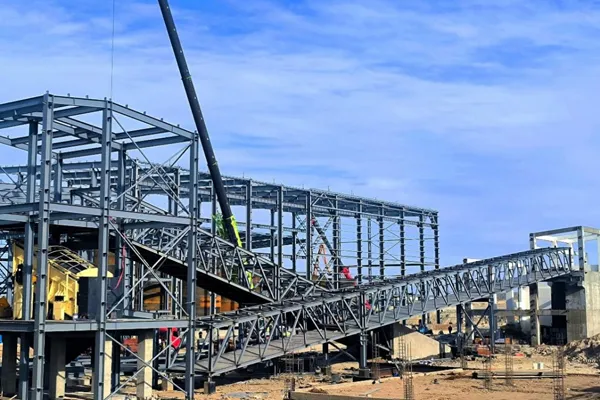
Опорные конструкции конвейеров — это не проблема выбора продукта, это задача по снижению рисков. Реальное решение — не просто выбрать между H-балками или коробчатыми колоннами; нужно понять, какие проектные допущения можно сделать с учетом эксплуатационных ограничений вашего рудника, какие производственные возможности действительно влияют на успешность монтажа, и какие требования по соответствию использует инженерная команда вашего EPC-подрядчика. Большинство специалистов по закупкам спрашивают только о марках стали и системах покрытия, но настоящие переменные успеха — это ограничения пролета, логика передачи динамических нагрузок, уровень модульной предварительной сборки, ограничение монтажа на месте и соответствие системы качества производителя вашему проектному стандарту.
Большинство думают, что стальные опоры схожи с каркасами зданий или платформами для оборудования, которые мы делаем для нефтехимических проектов. Это не так. Ключ разницы — это характер нагрузки.
Опорные конструкции конвейеров должны выдерживать постоянные динамические нагрузки от движения ленты, потока материала и вибраций оборудования, а не только статические нагрузки, как полочные или стационарные платформы. Структурное поведение принципиально другое: проектируется на циклы усталости, передачу нагрузки через движущиеся компоненты и усиление вибраций, а не просто на распределение веса. Кроме того, условия эксплуатации часто включают требования по окружающей среде (пыль, коррозия, перепады температур) и ограниченный доступ к месту установки (отдаленные участки, недостаток кранов, поэтапное строительство), чего не бывает у строительного стального каркаса.
Когда мы изготавливаем каркасные стальные конструкции для платформ нефтехимического оборудования, нагрузка предсказуема: теплообменник весит X тонн, и этот вес не меняется. Мы проектируем опору, проверяем предельные прогибы и идем дальше. Но загруженный ленточный конвейер — это меняющиеся переменные.
Когда клиенты впервые обращаются, они описывают проект как стандартную конструкцию:
"Нам нужно 500 тонн стальных опор, покрашенных, с доставкой на участок."
Но если я спрашиваю: "Какова скорость ленты?" или "Можно ли сваривать на месте, или все должно быть на болтах?" — ответа нет. Это значит, что они думают о покупке продукта, а не решении инженерной задачи.
Настоящий вопрос — не можем ли мы изготовить 500 тонн стали (можем, наша годовая мощность более 50 000 тонн).
Главное — можем ли мы сделать это в конфигурации, которую ваша монтажная команда реально установит, которая соответствует вашим предположениям по нагрузкам, и которая не проедет коррозией за пять лет?
Здесь большинство ошибается при оценке поставщиков. Клиенты спрашивают: "Какую марку стали вы рекомендуете?" Но марка стали — одно из последних решений, а не первое. Первым делом — разобраться, какого структурного поведения требует конвейерная система.
Эти переменные взаимодействуют. Например, большой пролет уменьшает количество фундаментов, но требует более тяжелых элементов, которые могут не пройти по весу для перевозки; или модульная сборка требует сварки на месте, а у вашей бригады нет допуска.
Дальнобойные конвейеры обычно проектируются с пролетами 30-50 метров между башнями. Это экономичный диапазон — достаточно близко для контроля прогиба, достаточно далеко для сокращения фундаментов. Но предположение меняется по рельефу и условиям:
Пример:
В индонезийской угольной шахте хотели пролеты 40 метров по склону. Это возможно, но требовало башен 15 метров на нижней стороне. Возникли две проблемы: заметно выросли силовые ветровые нагрузки и возник проблем с монтажом из-за недостаточной высоты крана. Предложили 30-метровые пролеты с промежуточными башнями — немного дороже, но проще по логистике монтажа.
Здесь часто клиенты дают стандартные таблицы нагрузки — без пояснения, как она себя ведет. Статическая нагрузка (вес ленты, материала) проста. Но динамические включают несколько компонентов:
| Тип нагрузки | Источник | Структурное влияние |
|---|---|---|
| Динамический удар | Точки сброса материала, ускорение ленты | Локальные концентрации стрессов; учет усталости |
| Вариация натяжения | Пуск/остановка, загруженная/пустая лента | Осевые силы в продольных элементах |
| Ветровые нагрузки | Открытый конвейер | Требования к боковым связям; угроза подъемных фундамента |
| Температурное расширение | Суточные колебания температуры | Требования к гибкости соединения |
| Сейсмические нагрузки | Сейсмические условия участка | Проектирование основания; ограничения по смещению |
Часто в RFQ просто пишут:
"Проектируйте на 1.5x грузоподъемности ленты."
Это не говорит, равномерно ли разложен материал, есть ли скачки загрузки, работает ли лента постоянно, или часто запускается/останавливается. И не указано, есть ли точка пересыпки прямо над опорной башней (максимальный удар).
Когда мы спрашиваем детали, некоторые считают нас занудными. Но реальность такова: конструкция рассчитанная на постоянную нагрузку может разрушиться от ударной усталости. А проект под пиковый удар может быть дорогим и избыточным для спокойных условий.
Еще одна частая проблема — универсальные спецификации в RFQ. Обычно пишут "Категория коррозии C4 по ISO 12944" или "краска для морского климата". Но условия на руднике — особенные:
Система покрытия, подходящая для платформы в море, может не выдержать на конвейере, где пыль быстро стирает слой. Часто заказывают дорогие 3-слойные эпоксидные системы (400+ микрон), которые царапаются при сборке, когда элементы трутся друг о друга.
Что рекомендую для опор конвейеров:
Эти решения влияют на порядок изготовления. Оцинкование — после сборки, ограничивает допуски по отверстиям. Окраска — после дробеструя, любые доработки на месте портят слой. Это не просто технические детали, а вопросы эффективности монтажа.
Здесь пересекаются возможности производства и логистика монтажа.
То, что идеально на чертеже, может быть невозможным для установки, если на участке нет нужной техники.
Мы изготавливаем три базовые конфигурации, в зависимости от условий:
Полностью предварительно собранные модули:
Болтовой монтаж из отдельных элементов:
Гибридный вариант:
Клиенты редко указывают нужный тип сборки.
Они считают, что мы сами решим.
Но это определяет все: последовательность изготовления, логистику доставки, нужную квалификацию бригады, точки контроля качества.
Пример из Монголии:
Клиент хотел башни 8 метров целиком заводской сборки. Это нормально технически, но тяжёлого крана не было в радиусе 500 км. Перешли на болтовой вариант из мелких элементов под монтаж 20-тонным краном. Это добавило 3 недели к графику установки, но избавило от доставки огромного крана по сложной дороге.
Правильная конфигурация — не та, что лучше на чертеже, а та, что соответствует ограничениям участка: грузоподъемность кранов, уровень квалификации бригады, климатические окна, логистика транспорта.
При оценке производителей стали клиенты обычно смотрят на сертификаты: ISO9001, EN1090, сварочные стандарты. Сертификаты важны, но не показывают, способен ли производитель выполнить ваш специфический проект в сроки и бюджете.
Возможности производства — это не только мощность, но и:
Они определяют скорость установки, доработки на месте, долговечность. Производитель с высокой мощностью, но плохой размерной точностью, выдаст конструкции, которые "не сходятся" на месте — потребуется доработка, дополнительные расходы и риски.
Это кажется простым, но основные проблемы именно тут.
Если колонна не вертикальна на 5 мм, или отверстия не совпадают между секциями — монтажная команда теряет время на сверление новых отверстий или подшивку шайб.
Это не просто трудности — это риск для безопасности, ведь многие доработки обходят исходные инженерные предположения.
Мы контролируем точность так:
Для конвейеров с 50+ одинаковыми башнями критична одинаковость размеров. Если первые 10 башен собрали быстро, а 27-я не встала — это дефект производства, а не проблема монтажа.
Конвейеры испытывают циклические нагрузки — значит, важна стойкость сварных швов к усталости.
Требования выше, чем для "статичных" конструкций вроде резервуаров или зданий.
Основное:
Клиенты обычно не спрашивают о деталях сварки. Видят "EN1090" и считают, что все сварки одинаковы. Но класс исполнения — это разница: EXC2 допускает больше дефектов, чем EXC3. Для конструкции с постоянной вибрацией 20+ лет — это важно.
Мы уже говорили о защите от коррозии, но производственная сторона не менее важна. Идеальное покрытие не спасет, если поверхность плохо подготовлена или нанесено в плохих условиях.
Наш процесс:
Для конвейеров покрытие часто ломается у соединений и на ребрах, где повреждение при сборке.
Производитель, не умеющий ремонтировать покрытие на месте, создаёт проблемы вашему обслуживанию через несколько лет.
Это связано с логистикой монтажа, но важно: способность собирать сложные модули на заводе снижает время монтажа и риски на объекте.
Наш завод может:
Для длинных конвейеров с 100+ башнями, поставка 50% конструкции в виде модулей экономит недели монтажных работ. Часто это дешевле, чем низкая цена за тонну.
Но сборка модулей возможна только если их реально перевозить и поднимать на месте.
Часто спрашивают башни 15 м для сокращения соединений на месте. Технически возможно, но не подойдёт по размерам для фуры и не поднимется имеющимся краном. Переделка на 8-м башни с болтовым стыком посередине.
Вопрос не "Можно ли изготовить?", а "Можно ли сделать так, чтобы реально доставить и эффективно установить?"
Многие специалисты по закупкам путаются.
В RFQ часто требуют "соответствие международным стандартам", перечисляют AISC, AS/NZS 1170, Eurocode 3, ISO. Но эти стандарты иногда противоречат друг другу, и не все производители понимают, что подходит к каким элементам.
Соответствие международным стандартам — это не "да/нет", а задача сопоставления.
Ваш инженер EPC проектировал по конкретной нормативной базе (обычно AISC для США, AS/NZS для Австралии, или Eurocode 3 для Европы).
Производитель должен иметь EN1090 или аналогичную сертификацию, покрывающую сварочные процедуры, марки стали и класс исполнения, принимаемые проектом.
Если есть несоответствие — например, проект по AISC, а производитель имеет только процедуру сварки Eurocode — будет сложно с инспекцией и приёмкой.
Эти стандарты задают расчёт конструкций — нагрузки, размеры элементов, соединения:
Инженер выбирает по лицензии и предпочтению клиента. Мы не делаем проект — мы изготавливаем по утвержденным чертежам. Но должны знать, какой код применён — это влияет на марку стали и детали сварки.
Эти стандарты регулируют изготовление — резка, сварка, сборка, инспекция:
Наш EN1090 EXC3 — квалификация на класс исполнения 3, покрывающий усталостные и коррозионно-защищённые конструкции. Многие производители строительной стали имеют только EXC2, что недостаточно для динамических нагрузок.
В RFQ редко указывают класс исполнения. Обычно пишут "EN1090". Но разница между EXC2 и EXC3 — это жёстче допуски, больше инспекций, больше документов.
Если мы предложим цену по EXC2, а нужен EXC3, цена будет неверной.
Эти стандарты задают защиту от коррозии:
ISO 12944 — основной для рудников. Определяет:
Для опор конвейеров обычно пишут C4 или C5, DFT — 250-400 мкм. Но стандарт требует, чтобы производитель краски дал техпаспорт с тестами по долговечности.
Мы не можем просто купить неизвестную эпоксидку — нужен документированный подход с испытаниями.
Клиенты обычно проверяют такие сертификаты:
| Сертификат | Суть | Почему важно |
|---|---|---|
| EN 1090-1 EXC3 | Квалификация на класс исполнения 3 | Динамические нагрузки, защита от коррозии |
| ISO 9001 | Система менеджмента качества | Контроль процесса, документация |
| Квалификация сварщика (EN ISO 9606, AWS) | личные аттестаты сварщиков | Стабильность качества |
| Квалификация инспектора (ISO 9712, ASNT) | аттестат инспекции | Надёжность контроля |
| Отслеживание материала (EN 10204 3.1) | сертификаты на материал | Проверка свойств стали |
Но просто наличие этих сертификатов не значит, что мы идеально подходим к вашему проекту. Они доказывают совместимость, далее клиент должен убедиться, что наши возможности соответствуют его специфике.
Вопрос 1: Каков средний срок изготовления опор для горнодобывающих конвейеров?
Срок зависит от размера и сложности, но стандартный пакет 500–1000 тонн — 8–12 недель с момента подтверждения заказа до отгрузки.
Порядок:
Если требуются специальные материалы, большой объем НДТ или сложные модули, сроки — 14–16 недель.
Вопрос 2: Вы проектируете опоры конвейеров или только изготавливаете?
Мы работаем по утвержденным чертежам — проектирование не выполняем.
Обычно проект делают инженеры EPC или специализированный производитель конвейера.
Наша роль — проверить проект на изготовимость, предложить упрощения для производства/монтажа, и выполнить изделие по чертежам.
Если нужен проект — можем порекомендовать проверенных специалистов.
Вопрос 3: Частая проблема на монтаже опор конвейеров?
Несовпадение размеров.
Это либо (1) фундаменты поставлены не по чертежу, либо (2) изготовленные элементы не соответствуют размерам. В результате — отверстия не совпадают, монтажники сверлят новые или ставят шайбы.
Корень — недообщение между подрядчиком фундаментов, инженером и производителем.
Мы уменьшаем риск — предварительно собираем болтовые соединения на заводе, даём подробные монтажные чертежи с точками контроля размеров.
Вопрос 4: Как реализовать контроль качества при 100+ одинаковых башнях?
Повторяющиеся элементы требуют другого контроля, чем уникальные.
В сборке — шаблоны (fixtures) для инвариантности размеров; каждый элемент — по одной форме, с одними точками контроля.
Используем выборочную инспекцию: первый — 100% проверка (размеры, сварки), последующие — выборочно (каждый десятый). Если есть ошибка — 100% инспекция партии.
Баланс между контролем качества и эффективностью производства.
Вопрос 5: Какие ограничения перевозки влияют на размеры модулей опор конвейеров?
Обычно — 12м длина, 4м ширина, 4м высота для наземной перевозки.
Превышение требует платных разрешений и сопровождения — рост расходов и сложность логистики. Вес одного модуля — обычно 25–30 тонн (зависит от типа фуры и маршрута).
Для удалённых рудников конечная дорога может иметь меньшие лимиты по весу и радиусу разворота — вынуждает дробить модуль.
Всегда спрашиваем клиента о транспортных ограничениях перед итоговой сборкой — гораздо легче учесть их на этапе проектирования, чем переделывать после производства.
Опорные конструкции для конвейеров — это не стандартная строительная сталь.
Это специализированные промышленные конструкции с динамическими нагрузками, суровыми условиями, сложностью монтажа.
Процесс закупки — не "чей дешевле за тонну", а кто понимает важные переменные вашего проекта и реализует их с учетом конкретных условий участка.
Ключевые решения: соответствие конструкции требованиям пролета и условиям участка; проверка производственных возможностей под монтаж; соответствие системы качества классу исполнения и требованиям покрытия; точность размеров для сборки на месте.
В MEICHEN STEEL STRUCTURE мы 25+ лет делаем сложные промышленные конструкции для нефтехимии и энергетики, где ошибки недопустимы. Тот же подход применяем к опорам конвейеров — не потому что они сложнее платформы НПЗ, а потому что условия установки и срок эксплуатации требуют такой же строгости.
Если выбираете производителя стали для конвейера, задайте реальные вопросы.
Не спрашивайте "Можете ли вы сделать?". Спросите "Какие у вас допуски на типовые башни?"
Спросите "Какова процедура сварки для усталостных соединений?"
Спросите "Как вы ремонтируете покрытие при повреждении на монтаже?"
Производитель, отвечающий конкретно, реально понимает ваши риски.
Свяжитесь с нами info@meichensteel.com или +86 13383791128 по вопросам опор для горнодобывающих конвейеров.
Мы зададим нужные вопросы — и поможем принять решения, снижающие риск, а не просто соответствующие чек-листу.
Решения для стальных конструкций мастерских
Решения для складов стали
Тяжелые стальные конструкции для оборудования
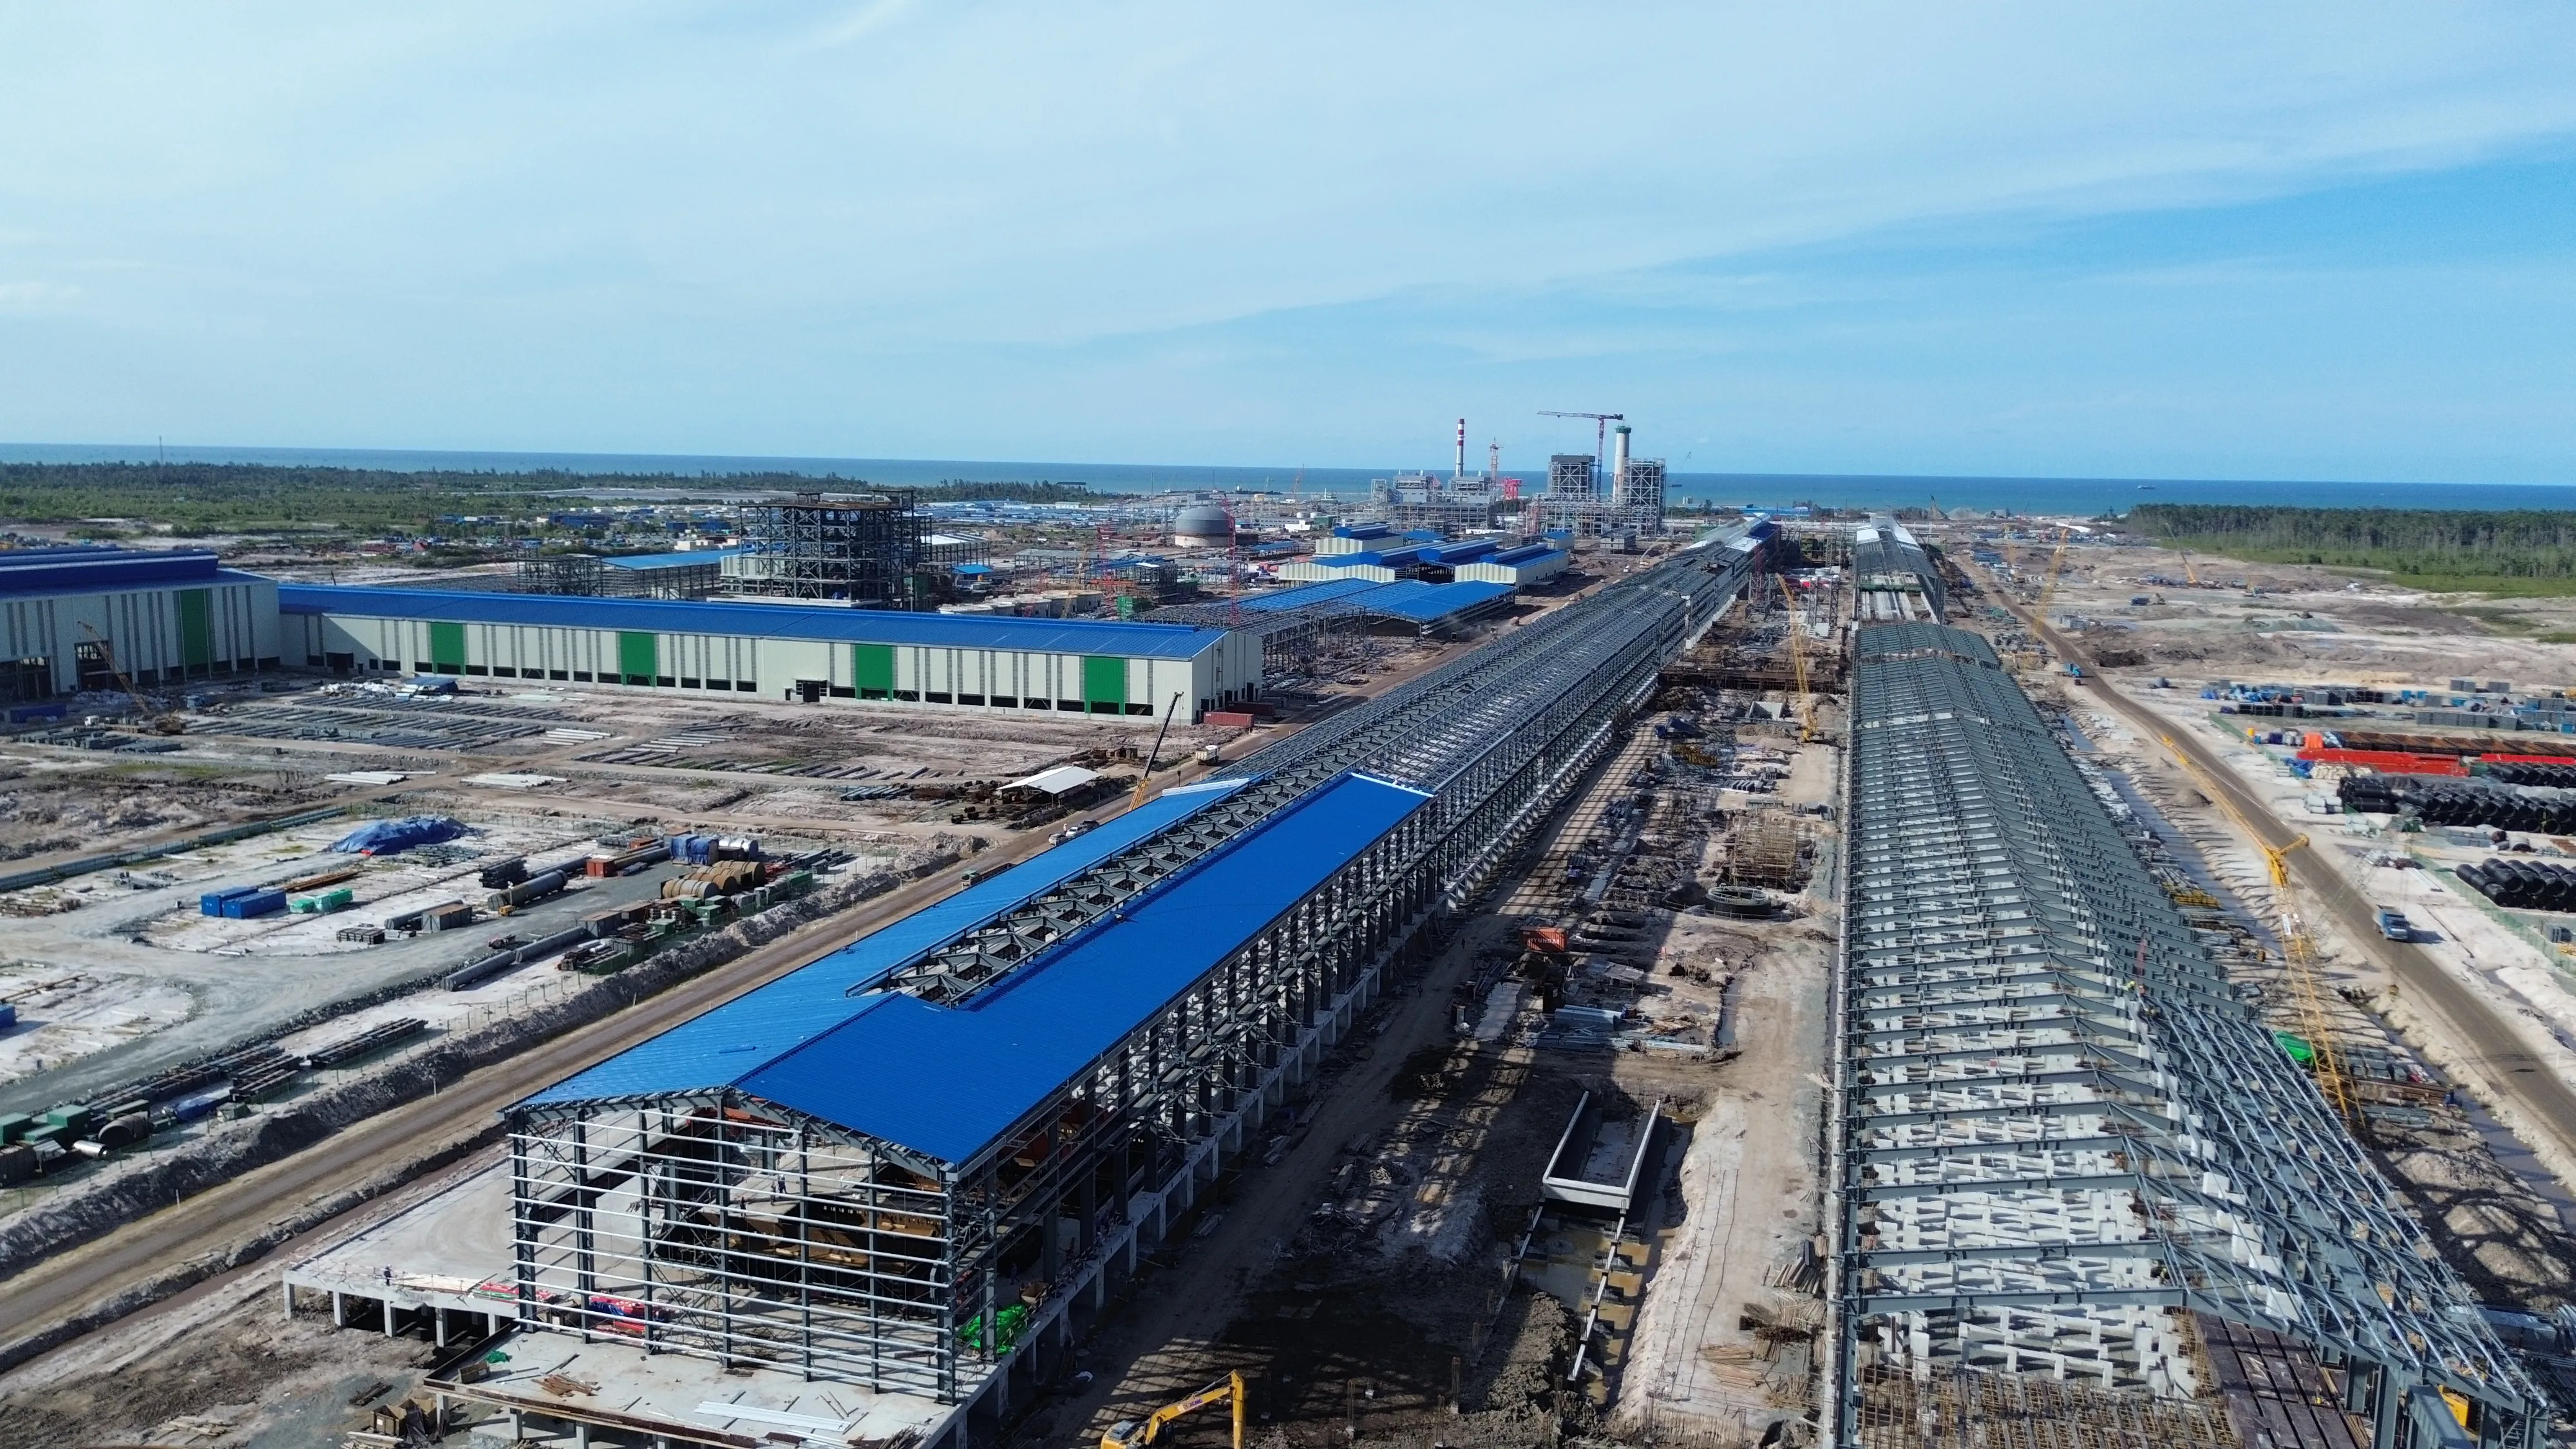
Проект алюминиевого завода в Северном Калимантане, Индонезия
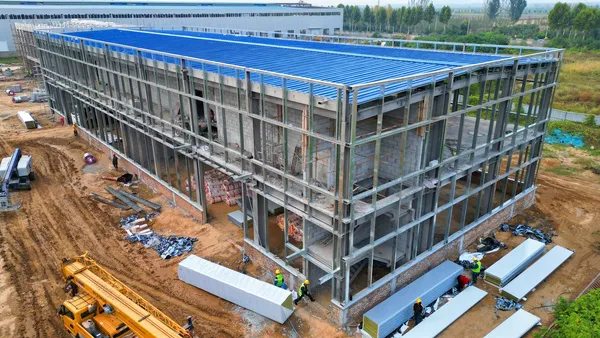
Проект производственного комплекса со стальными конструкциями: завод и склад для предприятия по переработке материалов
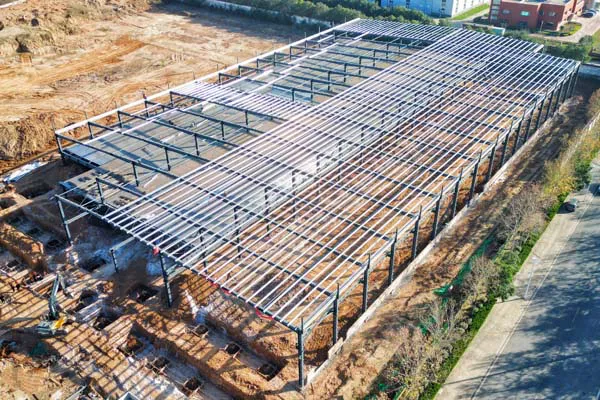
Проект завода по производству стальных конструкций автозапчастей Luoyang Haode
Проект автоматизированной линии по производству стекла: строительство здания завода из стальных конструкций
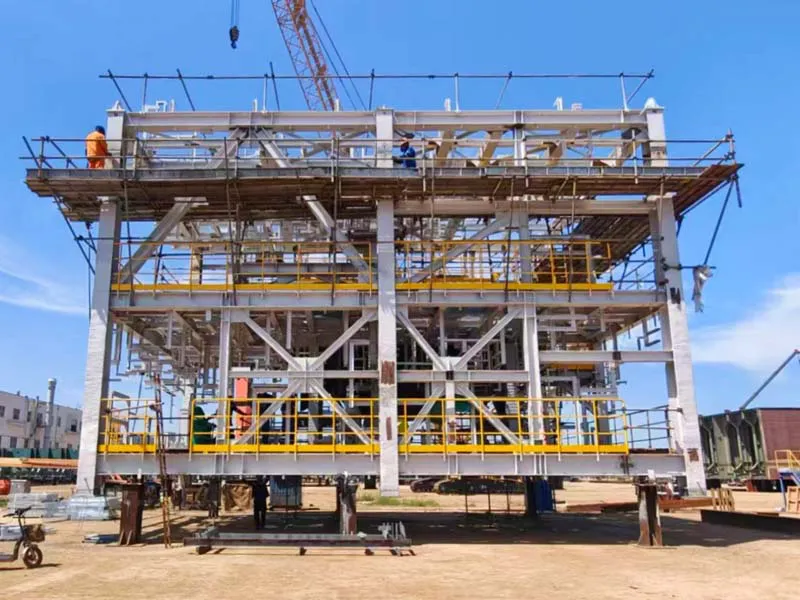
Проект по изготовлению модульных стальных конструкций для нефтегазовой отрасли