Bantalan kawasan industri di Kabupaten Yiyang Kota Luoyang, Cina
Bantalan kawasan industri di Kabupaten Yiyang Kota Luoyang, Cina
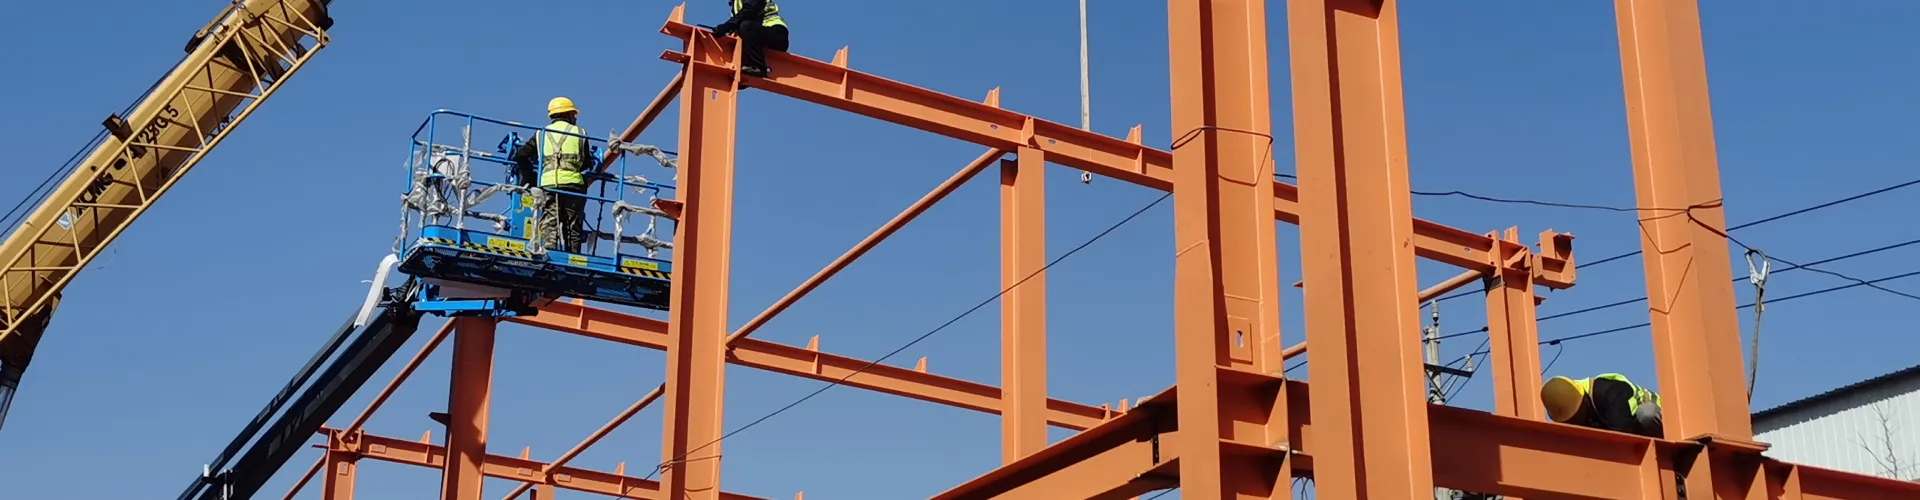
Waktu:2026-11-06 02:33:21 Sumber:Tombol SM ehChen struktur baja
"Kami membutuhkan penyangga baja untuk konveyor belt overhead sepanjang 2 kilometer. Bisakah Anda melakukannya?"
Sekilas, pertanyaannya terlihat sederhana, "ya atau tidak". Tapi berdasarkan pengalaman, pertanyaannya jauh lebih kompleks — mereka ingin tahu apakah kami bisa mengurangi risiko proyek, bukan sekadar membuat beberapa balok baja.
Struktur penyangga konveyor tambang bukanlah masalah memilih produk, tapi soal manajemen risiko. Keputusan sebenarnya bukan memilih antara balok H atau kolom box; melainkan menentukan asumsi desain yang aman berdasarkan batasan operasional tambang Anda, memahami kapasitas manufaktur yang benar-benar mempengaruhi keberhasilan pemasangan, dan memastikan persyaratan kepatuhan apa yang digunakan oleh tim engineering EPC Anda. Mayoritas pengadaan hanya menanyakan jenis baja atau sistem pelapisan, padahal variabel kunci adalah batas rentang, transfer beban dinamis, tingkat pra-perakitan modular, batas instalasi di lapangan, dan sistem kualitas manufaktur apakah sesuai dengan standar proyek Anda.
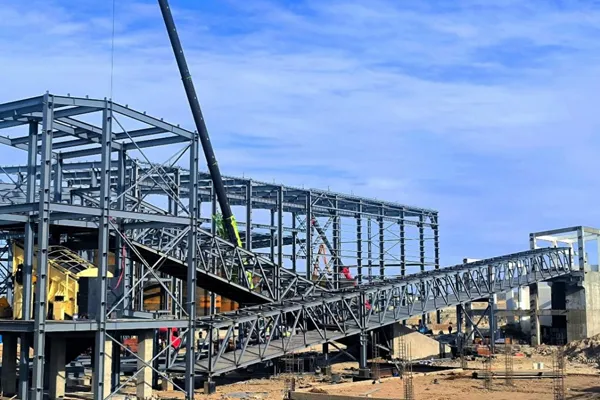
Kebanyakan orang menganggap penyangga baja sama seperti kerangka bangunan atau platform peralatan yang kami buat untuk proyek petrokimia. Tapi sebenarnya tidak sama.
Perbedaan pokoknya adalah bagaimana mereka menerima beban.
Struktur penyangga konveyor harus menahan beban dinamis yang terus-menerus dari pergerakan belt, aliran material, dan getaran peralatan — bukan sekadar beban statis seperti rak atau platform tetap. Kondisi struktur sangat berbeda: didesain untuk siklus fatik, transfer beban melalui komponen bergerak, dan penguatan getaran, bukan sekadar distribusi berat. Selain itu, lingkungan tambang juga menghadirkan tuntutan ekologi (debu, korosi, fluktuasi suhu), dan lokasi instalasi yang sulit (remote site, keterbatasan crane, pemasangan bertahap) — hal yang jarang ditemui pada struktur bangunan.
Contoh, saat kami membuat penyangga baja untuk platform peralatan petrokimia, bebannya jelas: sebuah exchanger berat X ton, yang tidak akan berubah. Kami desain penyangganya, cek limit defleksi, lalu lanjut. Tapi pada konveyor tambang yang membawa material, variabelnya selalu berubah.
Saat klien pertama kali menghubungi, mereka menganggap proyek ini seperti struktur biasa:
"Kami butuh 500 ton penyangga baja, sudah dicat, dikirim ke site."
Tapi ketika saya tanya tentang: "Berapa kecepatan belt?" atau "Bisa las di lokasi atau wajib semua pakai baut?" mereka sering tidak punya jawaban. Ini jelas mereka memandangnya sebagai produk, bukan solusi engineering.
Pertanyaan sesungguhnya adalah bukan soal bisa atau tidak membuat 500 ton baja (kami bisa, kapasitas tahunan kami > 50.000 ton),
tapi, apakah bisa dibuat dalam bentuk yang benar-benar bisa dipasang oleh tim Anda, dengan asumsi beban yang tepat, dan tetap awet dari korosi selama lima tahun?
Pada tahap ini kebanyakan evaluator supplier keliru. Biasanya mereka bertanya: "Baja grade apa yang Anda rekomendasikan?" Tetapi jenis baja adalah keputusan terakhir, bukan pertama. Langkah awal adalah memahami perilaku struktur yang dibutuhkan oleh sistem konveyor.
Semua variabel di atas saling terkait. Misal, rentang panjang mengurangi jumlah fondasi, tapi butuh elemen lebih berat yang mungkin tidak bisa diangkut; atau, sistem modular mengharuskan las di lokasi, tapi tim Anda belum certified.
Konveyor jarak jauh biasanya didesain dengan rentang antar tower 30–50 meter. Ini adalah rentang economically optimum — cukup dekat untuk mengontrol defleksi, cukup jauh untuk mengurangi fondasi. Tetapi asumsi ini berubah tergantung kontur dan kondisi site:
Contoh:
Tambang batubara di Indonesia ingin rentang 40 meter di tanah miring. Ini dimungkinkan, tapi tower sisi rendah harus 15 meter. Dua masalah muncul: angin sangat tinggi, dan crane tidak cukup tinggi. Solusi kami, rentang dikurangi jadi 30 meter, tower tambahan ditambah — sedikit lebih mahal, instalasi jauh lebih mudah.
Banyak klien hanya memberikan tabel beban tanpa detail perilaku beban. Beban statis (berat belt, material) gampang. Tetapi beban hidup/ dinamis butuh rincian:
| Jenis Beban | Sumber | Pengaruh ke Struktur |
|---|---|---|
| Beban dinamis | Titik jatuh material, kecepatan belt | Konsentrasi tegangan lokal; hitungan fatik diperlukan |
| Variasi tension | Start/stop belt, perbedaan material pada belt | Gaya aksial pada elemen memanjang |
| Beban angin | Konveyor terbuka | Butuh cross-bracing; berisiko uplift pada fondasi |
| Ekspansi suhu | Perubahan temperatur harian | Butuh sambungan fleksibel |
| Beban seismik | Site gempa | Desain dasar tower; batas deformasi |
Biasanya di dokumen RFQ hanya tertulis:
"Desain untuk beban 1.5x kapasitas belt."
Tidak dijelaskan apakah material distribusinya rata, ada lonjakan beban, belt beroperasi terus-menerus atau tidak, atau zona transfer material tepat di atas tower (beban puncak).
Saat kami menanyakan detail, ada klien yang merasa ribet. Padahal kenyataannya, struktur yang dihitung untuk beban stabil bisa gagal jika dapat beban shock, dan desain yang langsung ke beban puncak malah terlalu mahal dan kadang overkill.
Masalah lain adalah spesifikasi umum di RFQ. Biasanya tertulis "Kategori korosi C4 ISO 12944" atau "cat marine grade". Tetapi lingkungan tambang itu unik:
Sistem cat yang bagus untuk platform offshore belum tentu tahan di konveyor yang banyak kena gesekan dan debu. Banyak yang pesan sistem epoxy 3-layer (400+ micron), tapi lapisan luar tergores saat pemasangan karena gesekan antar elemen.
Rekomendasi untuk struktur konveyor:
Pilihan pelapisan sangat mempengaruhi urutan fabrikasi. Galvanisasi dilakukan setelah fabrikasi, toleransi hole jadi ketat. Pengecatan setelah blast, setiap modifikasi di site melukai coating. Ini bukan sekadar teknis, tapi urusan eksekusi instalasi.
Disini kapasitas fabrikasi harus dipertimbangkan dengan logistik pemasangan.
Yang ideal di drawing bisa jadi tidak terpasang di lapangan kalau alatnya tidak ada.
Kami bisa fabrikasi tiga jenis utama, tergantung kondisi di lapangan:
Modular full assembled:
Elemental bolted assembly:
Hybrid:
Customer jarang menentukan type ini,
mereka anggap kami yang putuskan
Padahal pilihan ini menentukan, urutan produksi, shipping, level skill tim, dan QC.
Contoh di Mongolia:
Customer pesan tower 8m fully modular. Crane besar tidak tersedia dalam radius 500 km! Akhirnya pakai sistem bolted dengan elemen kecil, crane 20 ton cukup. Menambah waktu 3 minggu, tapi menghindari logistik crane sangat besar.
Konfigurasi 'benar' adalah yang realistis berdasarkan site: kapasitas alat, skill tenaga kerja, window instalasi, dan rute transportasi.
Dalam evaluasi pabrikan, customer biasanya mengutamakan sertifikat: ISO9001, EN1090, sertifikat welding.
Sertifikat itu penting, tapi tidak otomatis berarti pabrikan bisa produksi dengan waktu dan kualitas yang Anda butuhkan.
Kapasitas fabrikasi bukan sekadar tonase, tapi juga:
Semua aspek ini menentukan kecepatan instalasi, revisi site, dan daya tahan hasil.
Pabrikan dengan volume besar tapi akurasi rendah, bisa bikin struktur tidak fit saat dirakit — perlu modifikasi, risiko, dan pembengkakan biaya.
Sederhana, tapi inilah sumber masalah utama.
Kolom miring 5 mm, atau hole tidak matching, bikin tim pemasang terpaksa ngebor ulang atau pasang washer tebal.
Ini bukan sekadar ribet, tapi risiko safety — modifikasi di lapangan sering tak sesuai desain.
Kami kontrol akurasi sbb:
Untuk proyek konveyor dengan 50+ tower, semua ukuran harus repeatable. Jika 10 tower pertama terpasang lancar, dan tower ke-27 malah gagal, artinya ada masalah fabrikasi.
Konveyor mengalami beban siklus terus-menerus — fatik pada sambungan las sangat berpengaruh.
Untuk struktur seperti tangki atau bangunan, biasanya las static load, lebih mudah.
Kunci:
Customer jarang mempertanyakan detail welding; melihat "EN1090", anggap semua las setara. Padahal class eksekusi berpengaruh besar: EXC2 lebih banyak toleransi defect daripada EXC3. Untuk struktur yang terus bergetar selama 20+ tahun, ini wajib ada.
Pelapisan sudah dibahas, tapi kemampuan fabrikasi bagian cat juga penting. Cat paling bagus pun gagal jika blast tidak optimal atau aplikasi tidak benar.
Proses kami:
Pada konveyor, lapisan mudah rusak di sambungan atau pada edge karena gesekan instalasi. Pabrikan yang tidak tahu repair sistem, akan jadi masalah maintenance beberapa tahun ke depan.
Ini berhubungan dengan logistik instalasi, tapi sangat menentukan: kemampuan preassembly di pabrik mempercepat instalasi dan menurunkan risk lapangan.
Pabrik kami bisa:
Untuk konveyor panjang 100+ tower, 50% struktur dikirim sebagai modul bisa menghemat beberapa minggu instalasi. Biasanya lebih murah dari sekadar harga per ton.
Tapi assembly modular hanya bisa jika dimensi memungkinkan untuk dikirim dan diangkat di site. Sering customer request tower 15 m untuk minim sambungan site, pabrik bisa, tapi transport dan crane site tidak cukup. Ujungnya jadi split 8m tower dengan sambungan baut.
Keputusan bukan "bisa dibuat?", tapi "bisa dikirim dan dipasang dengan efisien?"
Bagian ini sering membingungkan pengadaan. RFQ biasanya tulis "sesuai standar internasional", lalu daftarkan AISC, AS/NZS 1170, Eurocode 3, ISO. Tapi standar ini kadang kontradiktif, belum tentu semua pabrikan tahu mana cocok.
Kepatuhan bukan sekadar "ya/tidak", tetapi perlu mapping. Engineer EPC Anda pasti mendesain dengan code tertentu (umumnya AISC untuk USA, AS/NZS untuk Australia, Eurocode 3 untuk Eropa). Pabrikan harus punya EN1090 atau setara — untuk SOP welding, grade baja, execution class sesuai desain.
Jika mismatch — misal desain AISC, pabrikan cuma punya welding Eurocode — akan sulit di inspeksi.
Menentukan kalkulasi beban, ukuran elemen, dan power sambungan:
Engineer memilih berdasar license dan customer. Kami tidak desain, kami fabrikasi sesuai gambar. Tapi wajib tahu code — pengaruhnya ke material dan welding.
Menetapkan SOP cut, weld, assembly, inspection:
EN1090 kami EXC3 — execution class 3, artinya struktur untuk beban fatik dan korosi protection. Banyak supplier baja struktur hanya EXC2 — kurang untuk dynamic load.
RFQ sering hanya tulis "EN1090", tanpa exec class. Padahal EXC2 ke EXC3 beda besar: lebih presisi, lebih banyak inspection, lebih banyak dokumentasi. Jika harga berdasarkan EXC2 padahal butuh EXC3, terjadi mismatch costing.
Menentukan sistem perlindungan korosi:
ISO 12944 acuan pada tambang. Menetapkan:
Konveyor tambang biasanya pesan C4 atau C5, DFT 250–400 micron. Tapi standard wajib pabrikan cat beri datasheet + test report durability. Tak bisa sembarang epoxy — harus documented system.
Biasanya dicek dokumen ini:
| Sertifikat | Maksud | Kenapa Penting |
|---|---|---|
| EN 1090-1 EXC3 | Execution class 3 certified | Beban dinamis, perlindungan korosi |
| ISO 9001 | Sistem quality management | Proses kontrol, dokumentasi |
| Welder cert (EN ISO 9606/AWS) | Lisensi dan skill welder | Jaminan hasil las |
| Inspector cert (ISO 9712/ASNT) | Lisensi penguji NDT | Jaminan kualitas inspeksi |
| Material certificate (EN 10204 3.1) | Sertifikat material | Verifikasi properti baja |
Tapi hanya punya dokumen itu belum pasti cocok semua proyek. Sertifikat membuktikan compliance, tapi customer tetap harus memastikan capability.
Q1: Berapa waktu fabrikasi struktur penyangga konveyor tambang?
Tergantung ukuran & kompleksitas, batch 500–1000 ton tipikal 8–12 minggu dari approval PO hingga shipment.
Rinciannya:
Jika special material, heavy NDT, atau modular besar, waktu 14–16 minggu.
Q2: Apakah Anda desain atau hanya fabrikasi struktur penyangga konveyor?
Kami fabrikasi sesuai gambar approved — bukan design baru.
Desain dilakukan oleh EPC engineering, atau supplier konveyor khusus.
Kami review gambar untuk manufacturability, ajukan simplifikasi produksi/instalasi, dan fabrikasi sesuai gambar.
Jika butuh desain, kami bisa rekomendasikan partner yang qualified.
Q3: Masalah utama saat pemasangan struktur penyangga konveyor?
Dimensi tidak cocok. Sering terjadi ketika (1) fondasi dikerjakan out of spec, atau (2) elemen fabrikasi tidak tepat ukuran. Akibatnya, hole sambungan tidak pas, tim pemasang harus bor ulang atau pasang washer tebal.
Biasanya akibat kurang komunikasi antara kontraktor fondasi, engineer, dan pabrikan. Kami kurangi risiko: preassembly bolted sambungan di pabrik, beri shop drawing detil dengan check point.
Q4: Bagaimana kontrol kualitas untuk batch repetitive tower >100 unit?
Elemen berulang beda dari custom.
Batch assembly pakai jig (fixture), tiap batch identik ukurannya, check point sama.
Quality control: first unit 100% inspect (dimensi, las), batch berikut random (tiap sepuluh). Jika ada error, full inspect batch. Balance efisiensi produksi dan kontrol kualitas.
Q5: Batas transportasi apa yang penting untuk struktur modular konveyor di tambang?
Biasanya Panjang 12m, lebar 4m, tinggi 4m untuk truck transport.
Lebih dari itu wajib izin khusus dan escort — biaya dan logistik naik. Berat modul 25–30 ton (tergantung truck dan route).
Site remote sering batasan lebih kecil, radius path, weight limit — akhirnya modul modular dipecah.
Kami selalu cek batas transportasi sebelum batch assembly — jauh lebih mudah desain dari awal daripada modif setelah produksi.
Struktur penyangga konveyor bukan baja konstruksi standar.
Ini struktur industri khusus dengan beban dinamis, lingkungan berat, instalasi rumit.
Proses pengadaan bukan soal siapa paling murah per ton, tapi siapa yang benar-benar paham faktor penting proyek Anda, dan sanggup eksekusi sesuai batasan site.
Kunci keputusan: konfigurasi sesuai rentang dan site; fabrikasi sesuai logistik instalasi; quality system sesuai execution class dan pelapisan; akurasi dimensi untuk ease of site assembly.
MEICHEN STEEL STRUCTURE telah 25+ tahun mengerjakan struktur industri kompleks untuk petrokimia & power, di mana error tidak bisa diterima. Mentalitas yang sama kami bawa ke proyek konveyor — bukan karena lebih rumit dari platform kilang, tetapi karena site dan durasi operasi butuh disiplin yang sama.
Jika Anda mencari pabrikan baja untuk konveyor tambang, ajukan pertanyaan yang tepat.
Jangan hanya tanya "bisa bikin?". Tanyakan "berapa akurasi batch tower standard?"
Tanyakan "SOP las untuk sambungan fatik?"
Tanyakan "bagaimana perbaikan cat jika rusak di site?"
Pabrikan yang jawab detail, berarti benar-benar paham risiko proyek Anda.
Hubungi info@meichensteel.com atau +86 13383791128 untuk konsultasi kebutuhan struktur penyangga konveyor tambang.
Kami akan mengajukan pertanyaan penting — membantu Anda mengambil keputusan mengurangi risiko, bukan sekadar memenuhi checklist spesifikasi.
Solusi Bengkel Struktur Baja
Solusi Gudang Baja
Struktur Baja Berat untuk Peralatan
Proyek Pabrik Aluminium Kalimantan Utara - Indonesia
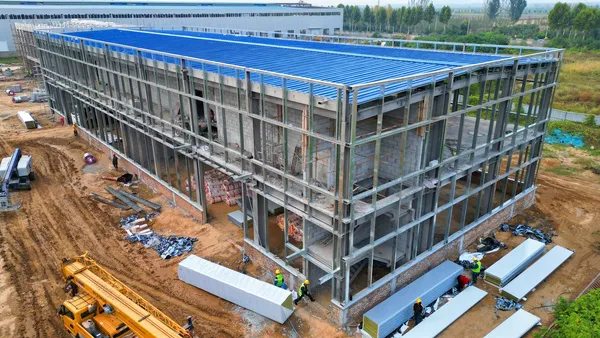
Proyek Pabrik dan Gudang Struktur Baja untuk Basis Produksi Pengolahan Material
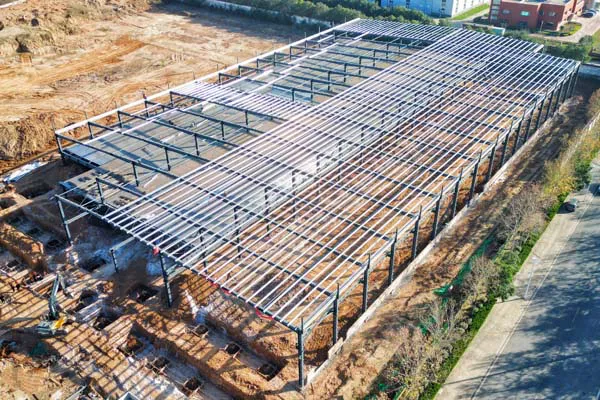
Proyek Pabrik Struktur Baja Suku Cadang Otomotif Luoyang Haode
Proyek Bangunan Pabrik Struktur Baja Jalur Produksi Kaca Otomatis
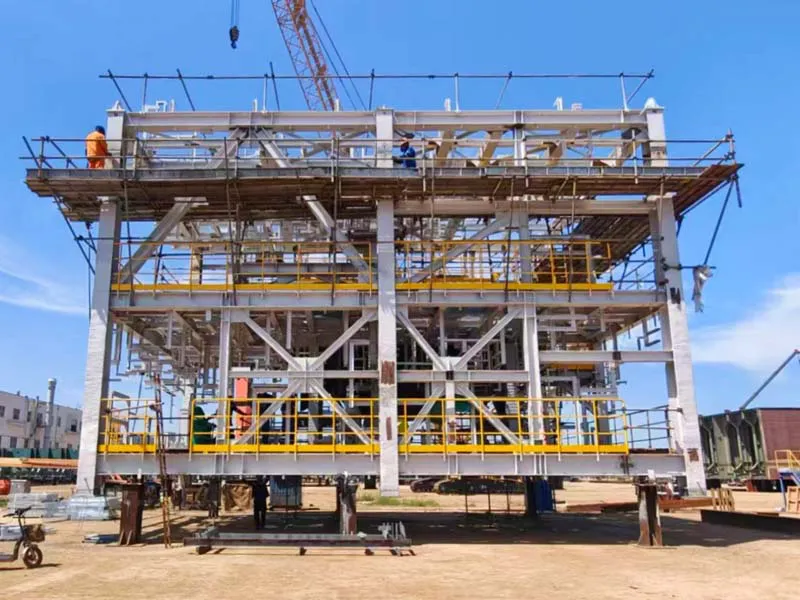
Proyek Fabrikasi Struktur Baja Modular Minyak & Gas