الوقت:2026-11-06 02:33:21 المصدر:S ButtonM ehChen الهيكل الصلب
"نحتاج إلى هياكل فولاذية لدعم ناقل حزام ممتد لمسافة 2 كيلومتر. هل يمكنكم فعل ذلك؟"
يبدو أن الأمر مجرد سؤال بنعم أو لا. ولكن مع التجربة، أدركت أن السؤال الحقيقي أكثر تعقيدًا بكثير — فهم يريدون معرفة ما إذا كنا نستطيع تقليل مخاطر المشروع، وليس مجرد تصنيع بعض العوارض الفولاذية.
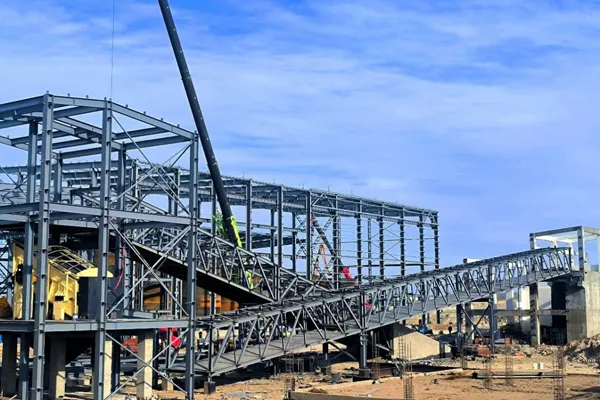
هياكل دعم ناقلات التعدين ليست مسألة اختيار منتج، بل هي مسألة إدارة المخاطر. القرار الحقيقي ليس في اختيار بين العوارض H أو الأعمدة الصندوقية؛ بل هو في تحديد الافتراضات التصميمية الآمنة بناءً على القيود التشغيلية للموقع، ومعرفة القدرات التصنيعية التي تؤثر بالفعل على نجاح التركيب، وأي متطلبات تطبيقية يتبعها فريق الهندسة في مشروعكم. غالبًا ما يسأل مدراء المشتريات عن نوع الفولاذ أو أنظمة الطلاء، بينما المتغيرات التي تحدد فعليًا نجاح المشروع هي قيود الفجوات، منطق نقل الأحمال الديناميكية، مستوى التجميع المسبق، قيود التركيب في الموقع، وهل نظام الجودة للمُصنع يطابق المواصفات الهندسية لمشروعكم.
يظن معظم الناس أن هياكل الدعم الفولاذية هي كالهياكل الداعمة للمباني أو منصات المعدات التي نصنعها لمشاريع البتروكيماويات. ليست كذلك.
الفرق الجوهري يكمن في كيف تتصرف الأحمال.
يجب على هياكل دعم ناقلات التعدين أن تتحمل أحمال ديناميكية مستمرة ناتجة عن حركة الحزام، تدفق المواد واهتزازات المعدات — وليس فقط الأحمال الثابتة مثل الرفوف أو المنصات الثابتة. السلوك الإنشائي مختلف جذريًا: يجب التصميم لمقاومة دورات التعب، نقل الأحمال عبر عناصر متحركة، وتضخيم الاهتزازات، وليس مجرد توزيع الوزن. بالإضافة لذلك، تواجه مواقع التعدين عادةً قيود بيئية (الغبار، التآكل، تقلبات درجة الحرارة)، وقيود تركيب (أماكن نائية، قلة الرافعات، جداول تركيب متجزئة) لا تواجهها هياكل المباني.
عند تصنيع هياكل منصات معدات البتروكيماويات، تكون الحملية متوقعة: مبادل حراري وزنه X طن، ولا يتغير هذا الوزن. نصمم الهيكل الداعم، نتحقق من حدود الانحراف، وننتقل للخطوة التالية. أما الناقل المحمل بالحزام، فيدخل متغيرات كثيرة متغيرة دائمًا.
عندما يتصل بنا العملاء للمرة الأولى، يصفون المشروع كأنه هيكل قياسي:
"نحتاج 500 طن من هياكل الدعم الفولاذية، مطلية، ومسلّمة في الموقع."
لكن عندما أسأل: "ما هي سرعة الحزام؟" أو "هل يمكنكم اللحام في الموقع أم يجب أن يكون كل شيء مُبرغى؟" غالبًا لا تكون لديهم الإجابات. وهذا دليل أنهم ينظرون للأمر كشراء منتج، وليس حل مشكلة هندسية.
السؤال الحقيقي ليس هل نستطيع تصنيع 500 طن من الفولاذ (نستطيع—قدرتنا السنوية تتجاوز 50,000 طن)، بل
هل نستطيع تصنيع تلك الكمية بطريقة تناسب فريقكم في الموقع، وتطابق فرضيات الأحمال، وتقاوم التآكل لمدة خمس سنوات؟
هنا يخطئ معظم المقيّمين للموردين. يسأل العملاء: "ما نوع الفولاذ الذي توصي به؟" لكن نوع الفولاذ هو قرار أخير، وليس أولًا. القرار الأول هو فهم سلوك الهيكل المطلوب لنظام الناقل.
هذه المتغيرات متداخلة؛ مثلًا، اختيار فجوة أطول لتقليل كلفة الأساسات قد يجبرك على استخدام أعضاء أثقل تتجاوز حدود النقل، أو استخدام وحدات مجمعة بالكامل يجبرك على لحام ميداني وفريقك ليس معتمدًا.
عادةً تُستخدم فجوات 30-50 مترًا بين الأبراج. وهذا هو النطاق الاقتصادي - قريب بما فيه الكفاية للحد من الانحراف، وبعيد بما يكفي لتقليل الأساسات. لكن هذا الافتراض يتغير حسب التضاريس:
مثال:
طلبنا مشروع في منجم فحم بإندونيسيا فجوات 40 مترًا على التضاريس المنحدرة. الأمر ممكن إنشائيًا، لكن المطلوب أبراج 15 مترًا في الجانب المنحدر. نتجت مشكلتين: لحظة الرياح زادت بشكل كبير، وأصبح مدى الرافعة محدودًا أثناء التركيب. اقترحنا فجوات 30 مترًا مع أبراج وسيطة—تكلفة أعلى قليلًا للمواد لكن أبسط لوجستيًا للتركيب.
غالبًا ما يعطينا العملاء جداول أحمال عامة بدون شرح كيف تتصرف. الحمل الثابت (وزن الحزام، وزن المادة) واضح. أما الأحمال الحية فلها عدة مكونات:
| نوع الحمل | المصدر | تأثير هيكلي |
|---|---|---|
| حمل ديناميكي | نقاط سقوط المواد، تسارع الحزام | تركيز الإجهادات موضعياً؛ دراسة التعب |
| تغير شد الحزام | دورات بدء/توقف، الحزام محمل أو فارغ | قوى محورية في الأعضاء الطولية |
| أحمال الرياح | ناقلات مكشوفة | حاجة للتدعيم الجانبي؛ خطر رفع الأساسات |
| التمدد الحراري | تغيرات درجة الحرارة | مرونة الوصلات المطلوبة |
| أحمال الزلازل | الحركة الأرضية الخاصة بالموقع | تصميم قاعدة الهيكل؛ حدود التشوه |
المشكلة أن معظم وثائق RFQ تعطي فقط عامل حمولة واحد:
"صمم لتحمل 1.5 ضعف سعة الحزام."
لكن ذلك لا يوضح توزيع المواد أو إذا كان هناك موجات تحميل أو إذا كان الحزام يعمل باستمرار أو بفترات متقطعة. كما لا يوضح هل هناك نقطة تحويل مواد فوق برج دعم حيث تكون الأحمال القصوى.
عندما نسأل تلك الأسئلة، يظن بعض العملاء أننا نبالغ بالطلب. ولكن الحقيقة أن هيكل مصمم على تحميل مستقر قد يتصدع عند أحمال الصدمة. و الهيكل المصمم لتحمّل أقصى صدمة قد يكون مكلفًا جدا وغير اقتصادي في الوضع الطبيعي.
هذه نقطة أخرى غالبًا ما تسبب مشاكل بسبب المواصفات العامة في الـ RFQ. غالبًا يُطلب "درجة تآكل C4 حسب ISO 12944" أو "نظام طلاء مناسب للأجواء البحرية". ولكن مواقع التعدين لا تنطبق عليها تلك الفئات بدقة:
نظام الطلاء المناسب لمنصة بحرية ثابتة قد يفشل في هيكل ناقل معرض للغبار والاحتكاك. رأينا عملاء يطلبون أنظمة إيبوكسية ثلاثية (400+ ميكرون)، لكن الطبقة النهائية تخدش أثناء التركيب للهيكل بسبب احتكاك الأعضاء.
للهياكل الناقلة أوصي عادةً بـ:
قرار الطلاء أيضا يؤثر على تسلسل التصنيع. الجلفنة بعد التصنيع، تحد من دقة الثقوب. الطلاء بعد التنظيف، أي تعديل في الموقع يجرح الطبقة. ليست مجرد تفاصيل تقنية، بل قرارات تنفيذية تؤثر على سرعة تركيب فريقكم.
هنا تتقاطع القدرات التصنيعية مع لوجستيات التركيب.
الهيكل المثالي على الورق قد يكون مستحيل تركيب إذا لم يوجد المعدات المناسبة في الموقع.
نصنع ثلاثة أنواع رئيسية حسب ظروف الموقع:
وحدات مجمعة بالكامل:
تركيب بعناصر منفصلة (براغي فقط):
حل هجين:
معظم العملاء لا يحددون النوع الذي يحتاجونه.
يفترضون أننا نكتشف ذلك!
لكن هذا القرار يؤثر على كل شيء — التسلسل التصنيعي، شحن المواد، مهارات الفرق، نقاط فحص الجودة.
مثال من منغوليا:
قدمنا عرض أبراج بارتفاع 8 متر مجمعة مسبقًا، لكنها تتطلب رافعة كبيرة غير موجودة في قطر 500 كم من الموقع. فقد لجأوا لتركيب بعناصر منفصلة برافعة 20 طن. ذلك أضاف ثلاثة أسابيع للجدول الزمني لكنه تفادى نقل رافعة ضخمة في تضاريس صعبة.
القيمة هي أن التكوين الصحيح ليس أفضل صورة على الورقة بل التكوين الذي يلائم موقعكم: سعة المعدات، مستوى مهارات العمال، النوافذ الزمنية للتركيب، ولوجستيات النقل.
عند تقييم مقدمي هياكل الفولاذ، يركز العملاء عادةً على الشهادات: ISO9001، EN1090، معايير اللحام.
الشهادات مهمة، لكنها لا تظهر هل يستطيع المصنع تنفيذ مشروعكم بالوقت والميزانية المطلوبين.
القدرة التصنيعية ليست مجرد الكمية، بل تشمل:
هذه الأمور تحدد سرعة التركيب، الحاجة للتعديلات الميدانية، والمتانة على المدى الطويل.
مصنع ذو قدرة كبيرة لكن دقة ضعيفة سيقدم هياكل "لا تلتقي" بالموقع، مما يدفع لتعديلات مكلفة.
قد تبدو بديهية، لكنها مصدر أكبر المشاكل.
إذا كان العمود يميل 5 مم أو ثقوب البراغي لا تتطابق بين الأقسام، سيقضي فريق التركيب ساعات في تثقيب ثقوب جديدة أو تركيب كوازرات.
ليس مجرد إزعاج — بل خطر سلامة، لأن التعديلات غالبًا تتجاوز الفرضيات الهندسية الأصلية.
نحن نضمن الدقة عبر:
بالنسبة لمشاريع ناقلات التعدين مع 50+ برج مماثل، التناسق في الأبعاد أمر حاسم.
إذا ركبت أول 10 أبراج بسرعة لكن #27 لا تتوافق، فالمشكلة تصنيع لا تركيب.
هياكل ناقلات التعدين تتعرض لدورات تحميل متكررة، مما يجعل مقاومة التعب مهمة جدًا.
متطلبات جودة اللحام أعلى من الهياكل الثابتة (مثل خزانات التخزين أو الهياكل البنائية).
النقاط الأساسية:
العملاء لا يسألون غالبًا عن تفاصيل إجراءات اللحام، يرون "EN1090" ويحسبون كل اللحام متساوي. لكن الطبقة النوعية هامة - EXC2 تسمح بمزيد من العيوب مقارنةً بـ EXC3. للهيكل الذي يهتز باستمرار لمدة 20+ سنة، هذه الفروق حاسمة.
تحدثنا عن الحماية من التآكل، لكن الجانب التصنيعي للطلاء مهم أيضًا. يمكن للطلاء المثالي أن يفشل إذا كان إعداد السطح سيء أو الطلاء ضعيف.
عملية الطلاء لدينا:
للهياكل الناقلة، غالبًا يحدث تلف الطلاء عند نقاط التوصيل والأطراف بسبب احتكاك التركيب.
مصنع لا يفهم إصلاح الطلاء في الموقع يؤدي لمشاكل صيانة بعد عدة سنوات.
يرتبط بلوجستية التركيب، لكن جدير بالذكر: القدرة على تجميع وحدات معقدة وكبيرة في المصنع يقلل زمن التركيب والمخاطر الميدانية.
مصنعنا يمكن أن يجمع:
لمشاريع ناقلات طويلة مع 100+ برج داعم، تسليم نصف الهياكل كموديلات يختصر أسابيع من وقت التركيب، ويعوض تكلفة التصنيع الأعلى في كثير من الأحيان.
لكن التجميع المسبق يعمل فقط إذا كانت الوحدات قابلة فعليًا للنقل والرفع في الموقع. تلقينا طلبات برج بطول 15م للحد من نقاط التوصيل الميدانية. ممكن في المصنع، لكن لا يصلح للحمولة الشاحنة ولا يرفعه أي رافعة متاحة. اضطررنا لإعادة التصميم إلى أقسام بطول 8م مع توصيل برغي في منتصف الارتفاع.
القرار التصنيعي ليس "هل يمكننا صناعة الوحدة؟" بل "هل يمكننا تجهيزها بطريقة تصل للموقع وتُركب بكفاءة؟"
هذه نقطة كثيرًا ما تربك مدراء المشتريات.
معظم وثائق RFQ تطلب "توافق مع المعايير الدولية" أو تذكر عدة أنظمة: AISC، AS/NZS 1170، Eurocode 3، ISO. لكن هذه الأنظمة قد تتضارب، وليس كل المصانع تعرف أي معيار يناسب أي عنصر من المشروع.
التوافق مع المعايير الدولية ليس "نعم/لا"، بل هو مسألة المطابقة.
مهندسو EPC صمموا دعم الناقلات وفق معيار محدد (عادةً AISC لمشاريع أمريكا، AS/NZS لمشاريع أستراليا، أو Eurocode 3 لمشاريع أوروبا).
المصنع يجب أن يحمل شهادة EN1090 أو ما يكافئها لتغطي إجراءات اللحام، أنواع المواد، وطبقة التنفيذ المطابقة لفرضيات التصميم.
لو كان هناك عدم تطابق — مثلًا التصميم حسب AISC والمصنع ملحق فقط بطرق لحام Eurocode — تصبح المراجعة والتدقيق معقدة.
هذه المعايير تحدد تصميم الهيكل — حساب الأحمال، أحجام الأعضاء، تصميم الوصلات:
المهندس يختار المعيار حسب اختصاصه وتفضيل العميل. المصنع لا يصمم ـ بل ينفذ حسب المخططات المعتمدة. لكن يجب معرفة المعيار لأن ذلك يحدد نوع المادة والتفاصيل اللحامية.
هذه المعايير تنظم تنفيذ الهيكل — القَطع، اللحام، التجميع، الفحص:
شهادة EN1090 EXC3 تعني أننا معتمدون للطبقة الثالثة، التي تشمل الحمولات الديناميكية والهياكل المقاومة للتآكل. معظم مصانع الهياكل العادية لديها فقط EXC2، وهو غير كافٍ للهياكل الديناميكية.
غالبًا لا تكتب الطبقة التنفيذية في RFQ بل فقط "EN1090". لكن الفرق بين EXC2 وEXC3 كبير ـ دقة أكبر، فحص أكثر، وثائق أكثر.
لو قدمنا عرض أسعار وفق EXC2 بينما المشروع يحتاج EXC3، سيكون السعر غير صحيح.
تحدد كيف نحمي الهيكل ضد التآكل:
ISO 12944 هو الأكثر شيوعًا. يحدد:
للهياكل الداعمة للناقل، معظم المشاريع تطلب C4 أو C5 بسمك إجمالي 250-400 ميكرون. لكن المعيار كذلك يلزم شهادة أداء الطلاء من المصنع توضح الوثائق والفحوصات.
لا يمكننا تطبيق أي طلاء إيبوكسي عشوائي — نحتاج نظام موثق ومختبر.
عادةً يتحقق العملاء من هذه الشهادات:
| الشهادة | معناها | لماذا مهمة |
|---|---|---|
| EN 1090-1 EXC3 | معتمد للطبقة الثالثة | تغطي الأحمال الديناميكية والحماية من التآكل |
| ISO 9001 | نظام إدارة الجودة | يضمن ضبط العمليات والتوثيق |
| مؤهلات اللحام (EN ISO 9606 أو AWS) | اختبار وشهادة لكل عامل لحام | ضمان جودة اللحام |
| شهادة الفاحص غير المدمر (ISO 9712 أو ASNT) | مؤهلات موظف الفحص | ضمان دقة الفحص |
| تتبع المواد (EN 10204 3.1) | شهادات تحمل الأرقام للمادة | ضمان خصائص المكونات |
لكن امتلاك هذه الشهادات لا يعني تلقائيًا أننا الأنسب لكل مشروع. الشهادات تزكي الالتزام، لكن يجب التأكد أن قدراتنا تناسب مشروعكم.
س١: ما الوقت النموذجي لتصنيع هياكل دعم ناقلات التعدين؟
المدة تعتمد على حجم وتعقيد المشروع، عادةً شحنة هياكل الدعم 500–1000 طن تحتاج 8–12 أسبوعًا من تأكيد الطلب حتى الشحن.
التقسيم:
المشاريع مع مواد خاصة أو فحص غير مدمر مكثف أو وحدات مركبة معقدة قد تحتاج 14–16 أسبوعًا.
س٢: هل تصممون الهياكل الداعمة للناقل أو تنفذون فقط؟
ننفذ وفق الرسومات المعتمدة — لا نقدم تصميم إنشائي.
معظم مشاريع ناقلات التعدين يخططها فريق هندسة EPC أو مصنع ناقل متخصص.
دورنا مراجعة التصاميم للتحقق من إمكانية التصنيع، تقديم اقتراحات لتسهيل التنفيذ أو التركيب، وتنفيذ التصنيع حسب الرسومات.
إذا احتجتم دعم التصميم، يمكننا ترشيح مستشارين هندسيين تعاونا معهم سابقًا.
س٣: ما أكثر مشكلة تواجه العملاء أثناء تركيب هياكل دعم الناقل؟
عدم تطابق الأبعاد
تحدث عندما (1) مواقع الأساسات لا تطابق الرسومات، أو (2) أعضاء المصنع لا تطابق الأبعاد المطلوبة. النتيجة: لا تتوافق ثقوب البراغي، وتضطر فرق التركيب لتثقيب جديد أو استخدام كوازرات إضافية.
الجذر غالبًا نقص التواصل بين مقاول الأساسات، المهندس الإنشائي والمصنع.
نحد من هذه المخاطر عبر تجميع وصلات البراغي في المصنع وتزويدكم برسومات تركيب مفصلة بها نقاط التحقق القياسي.
س٤: كيف تديرون الجودة لمشاريع فيها 100+ برج داعم متكرر؟
الأعضاء المتكررة تحتاج مقاربة جودة مختلفة عن المشاريع المنفردة.
نستخدم تجميع على قوالب ثابتة لضمان التناسق في كل برج، كل قسم يُجمع على نفس القالب ونفس نقاط القياس. نطبق فحص العينة: أول قطعة تُفحص بالكامل (الأبعاد، اللحامات)، القطع التالية تُفحص بنقاط دورية (عادةً كل العاشرة). أي خلل يحرض فحص 100% للدفعة.
توازن بين الجودة وكفاءة الإنتاج.
س٥: ما الاعتبارات اللوجستية للمواد المركبة في موقع ناقلات التعدين؟
النقل البري يحد الأبعاد عادةً بـ 12م طول، 4م عرض، 4م ارتفاع.
أي تجاوز يتطلب تصاريح خاصة ومرافقة، تزيد التكلفة وتعقد اللوجستيات. وزن الوحدة عادةً حتى 25–30 طن، حسب الشاحنة والمسار.
للمواقع النائية، الطرق النهائية قد تحوي قيود عامل الوزن أو دوران، مما يفرض الوحدات الأصغر.
نطلب دائمًا من العملاء تأكيد قيود النقل قبل إقرار خطة التجميع — أسهل بكثير تصميم حول قيود النقل، عن إعادة التصميم بعد بدء التصنيع.
هياكل دعم ناقلات التعدين ليست فولاذًا إنشائيًا قياسيًا.
هي هياكل صناعية متخصصة يجب أن تحمل الأحمال الديناميكية، ظروف بيئية قاسية، وتعقيدات التركيب.
قرار الشراء لا يتعلق بالبحث عن أقل سعر للطن — بل بمن يفهم المتغيرات الفعلية لمشروعكم وينفذ وفق قيود الموقع.
النقاط الرئيسية: مطابقة التكوين الهيكلي لمتطلبات الفجوة وظروف الموقع؛ التحقق من قدرات المصنع بما يلائم لوجستيات التركيب؛ التأكد أن نظام الجودة يغطي طبقة التنفيذ ومتطلبات الطلاء؛ ضمان دقة الأبعاد لتركيب سليم في الموقع.
في MEICHEN STEEL STRUCTURE، لدينا خبرة تزيد عن 25 عامًا في تصنيع الهياكل الصناعية المعقدة لمشاريع البتروكيماويات والطاقة حيث لا تقبل الأخطاء. نطبق نفس الانضباط الهندسي لهياكل دعم ناقلات التعدين — ليس لأن هذه الهياكل أكثر تعقيدًا من منصات مصافي النفط، بل لأن بيئة التركيب عن بعد وطول مدة التشغيل تتطلب نفس الاهتمام بالتفاصيل.
إذا كنتم تقومون بتقييم مصنعي الفولاذ لمشروع الناقل المعدني، ابدأوا بطرح الأسئلة الضرورية.
لا تسألوا "هل يمكنكم ذلك؟"، اسألوا "ما دقة الأبعاد في أبراج الدعم المتكررة؟"
اسألوا "ما إجراءات اللحام للوصلات الديناميكية؟"
اسألوا "كيف تتعاملون مع إصلاح الطلاء عند تلف ميداني؟"
المصنع القادر على الإجابة المحددة هو من يفهم المخاطر الحقيقية لمشروعكم.
تواصلوا معنا عبر info@meichensteel.com أو +86 13383791128 لبحث متطلبات هياكل دعم ناقلات التعدين.
سنسألكم الأسئلة المهمة — ونساعدكم لاتخاذ قرارات تقلل المخاطر بدلًا من مجرد تحقيق المواصفات.
حلول ورش العمل للهياكل الفولاذية
حلول مستودعات الصلب
الهياكل الفولاذية الثقيلة للمعدات
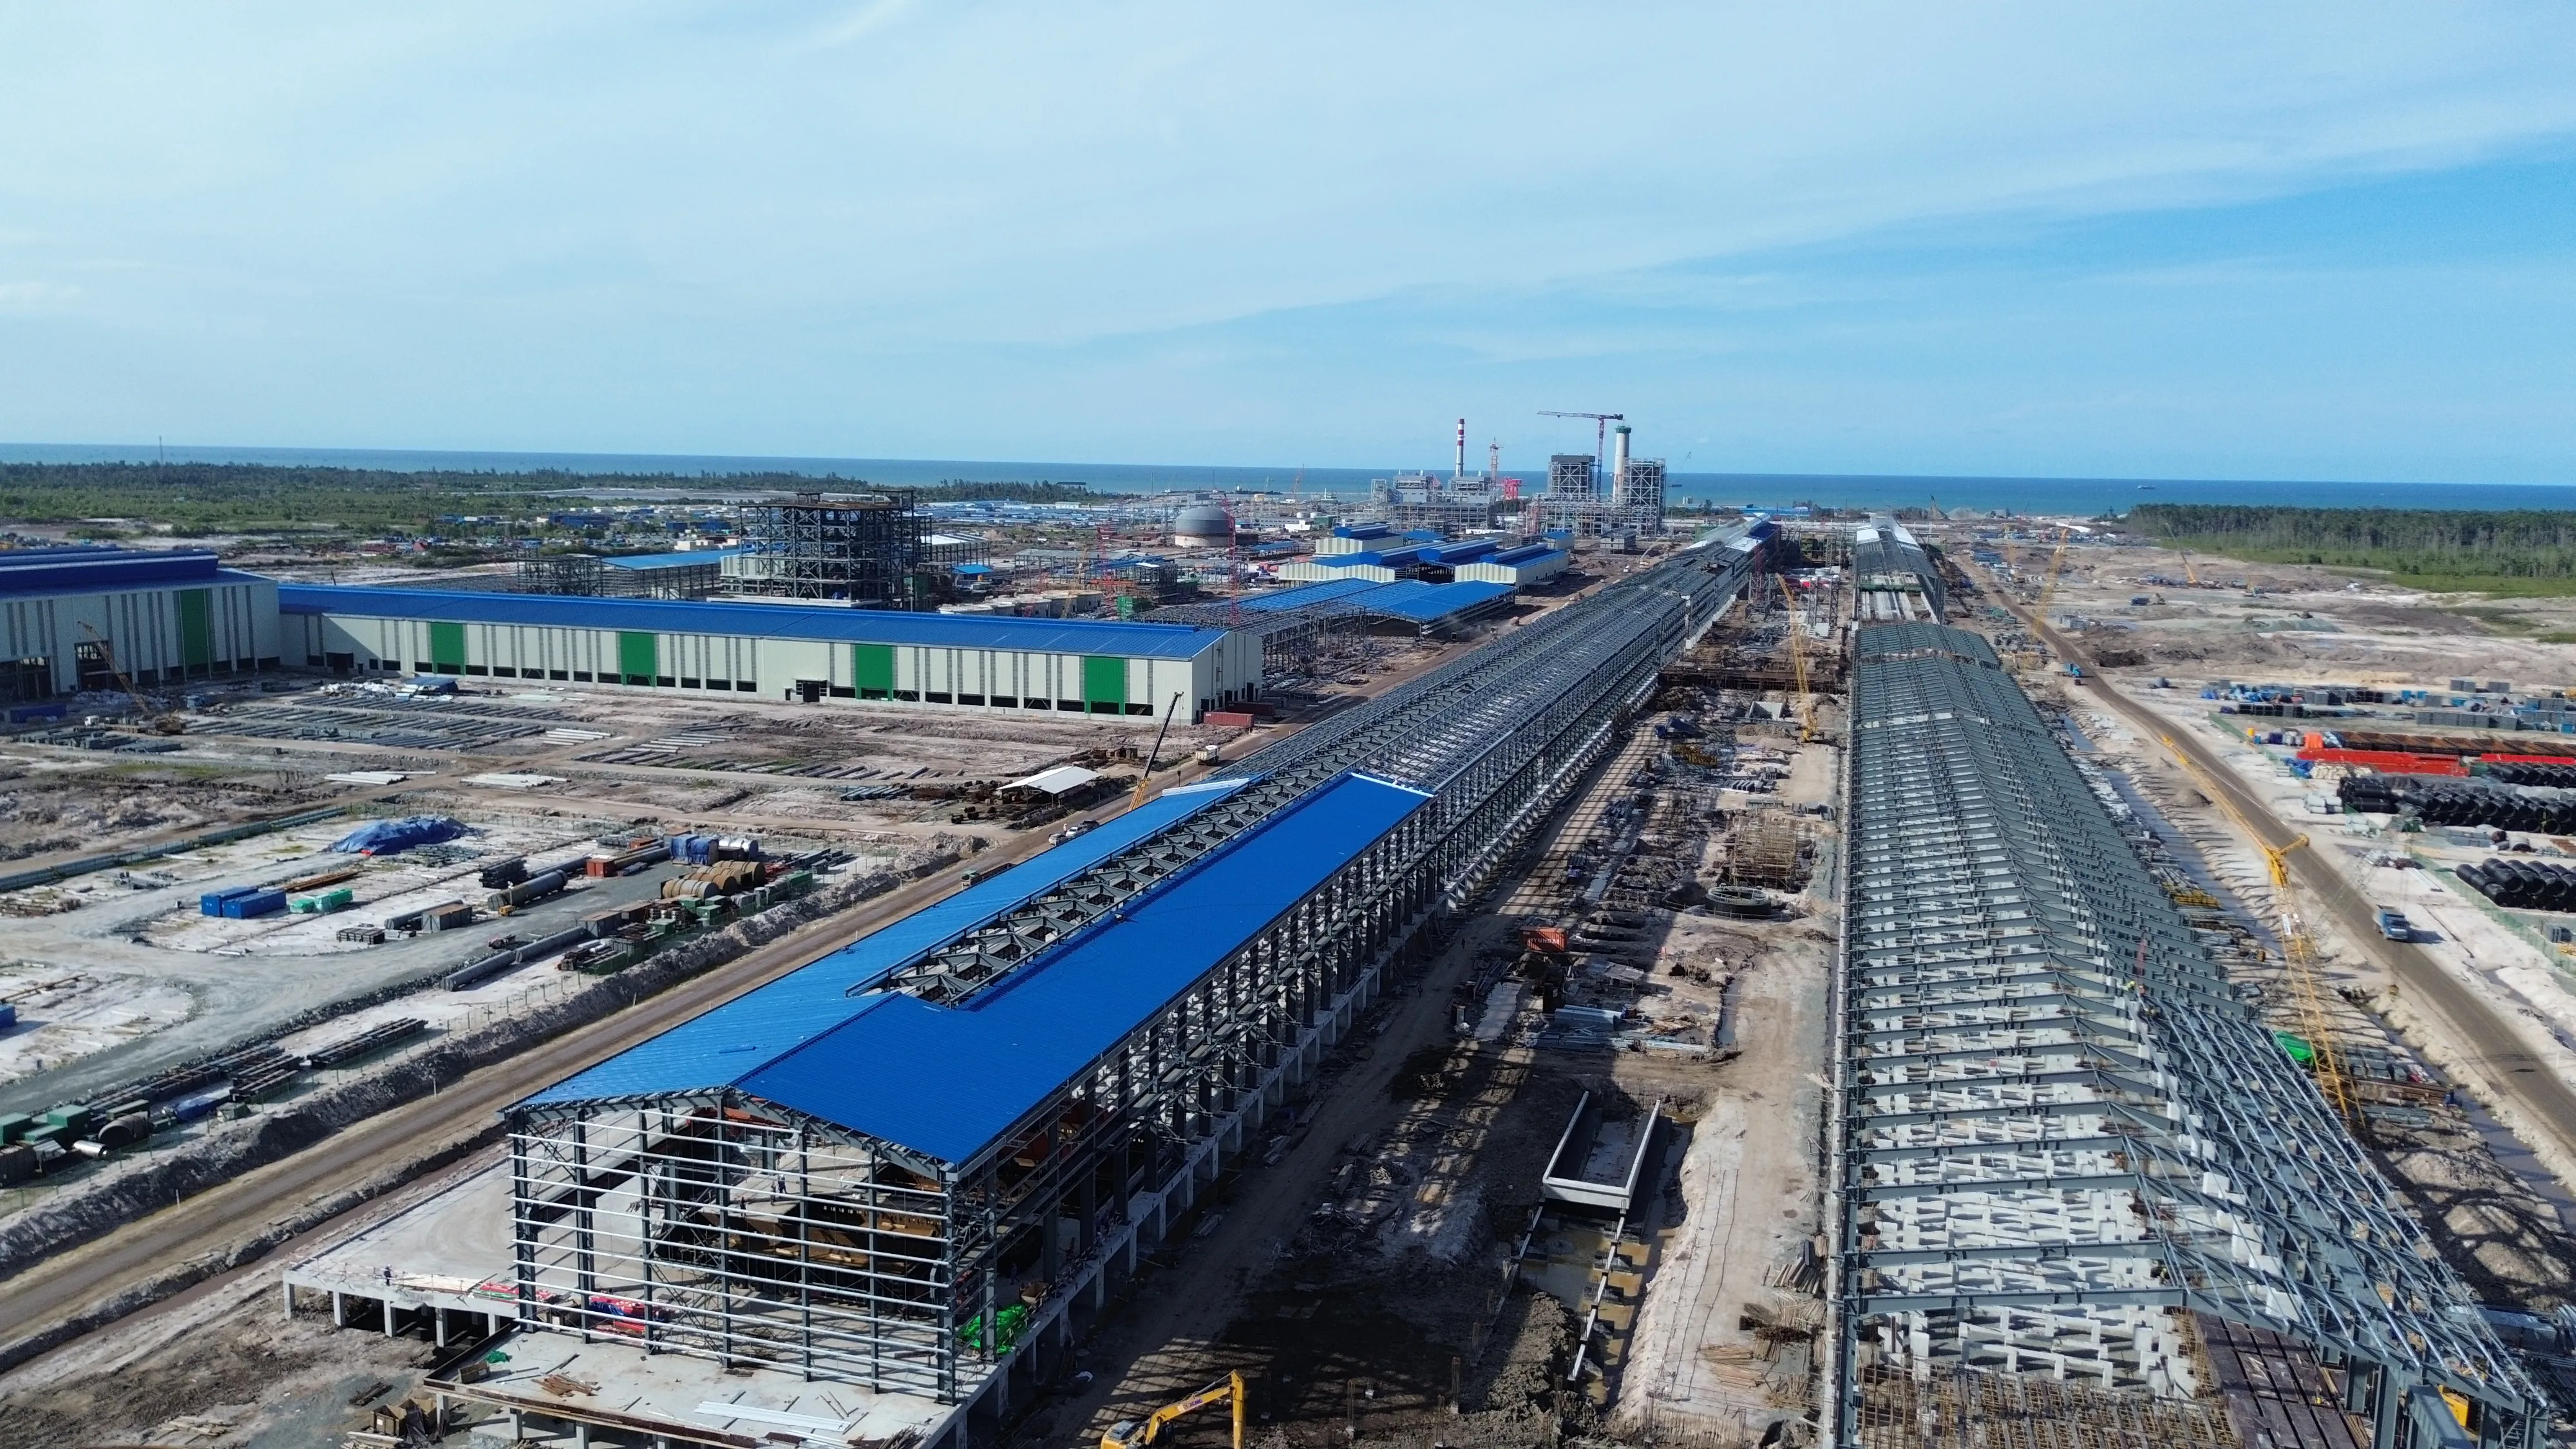
مشروع مصنع الألمنيوم في كاليمانتان الشمالية - إندونيسيا
مشروع مصنع ومستودع بهيكل فولاذي لقاعدة إنتاج ومعالجة المواد
مشروع مصنع لويانغ هاودي لهياكل الصلب لقطع غيار السيارات
مشروع بناء مصنع هيكل فولاذي لخط إنتاج زجاج آلي
مشروع تصنيع الهياكل الفولاذية المعيارية للنفط والغاز