Время:2026-11-12 07:21:34 Источник:S buttonMe ehChen стальная конструкция
Я изготавливал опорные конструкции конвейеров для горнодобывающих проектов, где инженерные чертежи выглядели идеально на бумаге — пока мы не выложили их на производстве и не обнаружили, что детали соединений практически невозможно сварить. Тогда я понял, что опорные конструкции конвейеров — это совершенно особая категория, и относиться к ним как к обычным строительным рамам — верный путь к перерасходу бюджета, задержкам или, что еще хуже, к конструкционным сбоям через шесть месяцев после запуска.
Ключевая проблема? Большинство отказов опорных конструкций конвейеров в горнодобывающей и сыпучей промышленности происходят не из-за ошибок расчетов. Они случаются потому, что инженеры проектируют эти конструкции как обычные строительные рамы — полностью игнорируя динамические нагрузки ремня, удары при запуске/остановке, перегрузки материала и агрессивные среды, которые делают эксплуатации конвейеров крайне требовательной задачей.
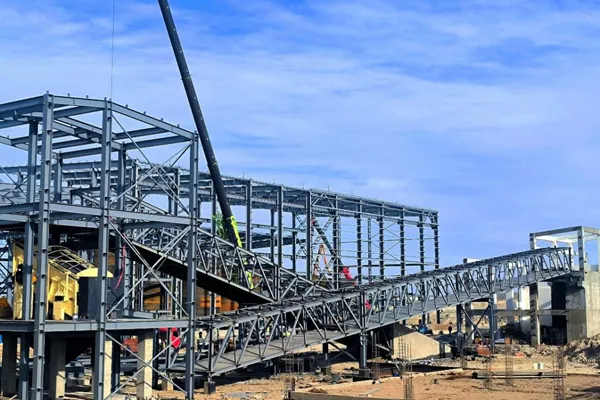
Стальная опорная конструкция конвейера на горном предприятии, демонстрирующая структурную раму и конфигурацию ремня
Вот чего не хватает в большинстве спецификаций: опорные конструкции конвейеров существуют в среде, где статические строительные нормы не применимы напрямую, где детали соединений, отлично работающие в офисных зданиях, превращаются в кошмар для изготовления, и где «стандартная» защита от коррозии разрушается за считанные месяцы. Проанализировав сотни чертежей клиентов и реализовав проекты от 500 до 3 000 тонн, я расскажу, что действительно важно при спецификации этих конструкций.
Короткий ответ — динамические нагрузки.
Строительные нормы предполагают относительно статические нагрузки с предсказуемыми сочетаниями. Конвейерные конструкции сталкиваются с постоянной вибрацией, ударными нагрузками при аварийных остановках, колебаниями натяжения ремня и всплесками нагрузки материала, способными достигать 2–3 крат от рассчитанной статической нагрузки.
Вы не можете безопасно проектировать опорные конструкции конвейеров, используя неизмененные строительные нормы, потому что динамические условия — силы натяжения ремня, ударные нагрузки в аварийных рексах, всплески материала и усталостная вибрация — создают напряжения, которые статические нормы не учитывают.
Диаграмма динамической нагрузки, показывающая натяжение ремня и ударные силы в опорной конструкции конвейера
Когда загруженный конвейер запускается, натяжение ремня может достичь 150–200% рабочей величины1. При аварийной остановке возникает ударная нагрузка от массы материала. В одном проекте для угольной шахты рассчитанные нагрузки были учтены только для нормального режима — без учета переходных процессов запуска. Поставщик конвейера обнаружил это и попросил внести усиления перед отправкой.
Ремень постоянно движется, натягивается, расслабляется — это ситуация усталостных нагрузок, а не статических.
Проектирование предполагает равномерное распределение материала по ремню. Реальные условия? Всплески возникают, когда ковш погрузчика разово выгружает материал, когда куски скапливаются на складе, или нарушается работа подающего устройства.
Сотрудники обслуживания говорят, что всплески материала вызывают видимую вибрацию конструкции. Если проектом не учтены коэффициенты динамического усиления для этих событий — конструкция недооценена.
Стандартные строительные нормы не предусматривают постоянную производственную вибрацию. Конвейерные конструкции работают 24/7 в горных предприятиях. Постоянная вибрация, особенно при попадании в резонансную частоту, ведет к ускоренному усталостному разрушению2.
В одном проекте для цементного завода инженер указал стандартные детали соединений. На сборке мы увидели, что отношения пролета к глубине создадут проблемы гибкости. Мы предупредили, но инженер настаивал, что расчеты соответствуют нормам. Через шесть месяцев после установки клиент пожаловался на чрезмерную вибрацию. Конструкция соответствовала нормам, но оказалась проблемной в эксплуатации.
Успешные проекты обычно:
Компании, с которыми мы работаем и которые проектируют надежно, используют рекомендации CEMA (Конвейерная Ассоциация Производителей)4 как базу и добавляют дополнительные коэффициенты под условия объекта.
Здесь самая большая разница между теорией и реальностью. Инженеры проектируют детали соединений, идеально выглядящие в Tekla или STAAD, проходящие все расчеты, но на производстве оказываются совершенно нереальными для изготовления.
Детали, которые работают в расчетах, могут создавать невозможные условия для сварки, неудобные последовательности монтажа или конфликты при сборке на месте. Мы вынуждены запрашивать изменения примерно на 20% проектов, потому что исходные детали невозможно было изготовить или смонтировать безопасно.
Деталь соединения, показывающая проблемы доступа для сварки в опорной конструкции конвейера
Представьте соединение, где 4–5 элементов сходятся в одной точке — это часто встречается в фермах опорных конструкций конвейеров. Инженер рассчитает размер каждого сварного шва. Но когда вы пытаетесь реально подвести сварочный аппарат? Два из них невозможно выполнить без вырезания отверстий в соседних элементах.
Реальный пример: нам прислали чертежи галереи конвейера, где диагональные раскосы крепились к колонне через косынку, зажатую между колонной и главной балкой. По спецификации требовалась сварка с полным проваром с обеих сторон косынки. Физически невозможно сварить обратную сторону без доступа, а выполнение отверстий ослабит соединение.
Что мы запрашиваем вместо этого:
Инженеры проектируют соединения, предполагая, что сборка будет выполняться в теоретической последовательности. На месте — монтаж с кранами, ограниченным доступом, иногда вокруг действующих объектов.
Мы изготовили башни конвейеров для порта, где болты на соединениях можно было установить только при сборке снизу вверх, по одной секции. Реальные условия требовали строительства с двух концов одновременно, из-за особенностей доступа и размещения крана. Детали соединений не позволяли реализовать этот метод монтажа.
Лучшие подходы:
На протяжении опорной конструкции конвейера длиной 200 м накапливаются отклонения от допусков изготовления, фундаментных вариаций и температурного расширения.
Мы встречали соединения с допуском на отверстие под болт 2 мм, которые становились невозможными для сборки на месте, потому что суммарные отклонения съедали всю область регулировки.
Опытные инженеры конвейеров указывают:
Я бывал на горных объектах, где опорные конвейерные конструкции выглядели как 20-летние — а им было всего 3 года. Система защиты была «стандартное» горячее цинкование, нормально для обычных наружных конструкций. Но мир конвейеров особый.
Стандартные спецификации защиты неизменно недооценивают совокупное воздействие накопления пыли, задержки влаги, химических воздействий и абразивных частиц, что приводит к разрушению покрытия и деградации конструкции за 2–5 лет вместо 15–20 лет расчетного срока.
Корродированная опорная конструкция конвейера, показывающая преждевременное разрушение покрытия
Горные работы генерируют огромное количество пыли — железная руда, уголь, известняк, что угодно. Эта пыль ложится на каждую горизонтальную поверхность конструкции конвейера. При дожде или конденсации влаги она превращается в агрессивную грязь, оседающую на стали.
Горизонтальные поверхности балок опорных конструкций накапливают 10–20 мм грязевой смеси, которая остается влажной днями после дождя. Стандартное цинкование обеспечивает максимум 5–10 лет защиты в обычных условиях. При постоянном контакте с влажной смесью? Мы наблюдали разрушение покрытия через 2–3 года.
Что действительно работает:
Некоторые сыпучие материалы очень агрессивны. Уголь содержит серу. Руды часто кислотные. При намокании пыли возникает агрессивная среда, атакующая защитное покрытие.
Проект по удобрениям из фосфатов — клиент первоначально указал стандартное цинкование. Мы отметили, что фосфатная пыль в сырых условиях очень кислотная6. Они посоветовались с инженером по коррозии и улучшили спецификацию до специального покрытия с химическим устойчивым верхним слоем. Это решение скорее всего спасло их от полного разрушения покрытия за пять лет.
Это особенно критично рядом с точками загрузки и перегрузки. Тут возникает физическое воздействие частиц — фактически пескоструйное разрушение покрытия. Стандартные краски или даже цинкование способны быть со временем стертыми этим потоком частиц.
Правильные проекты не используют одну спецификацию защиты для всей конструкции, а разделяют ее на зоны:
| Зона | Местоположение и условия | Защита от коррозии | Обслуживание |
|---|---|---|---|
| 1 | Возле точек перегрузки, генерации пыли |
Дуплекс-покрытие (цинк + эпоксид) Абразивная верхняя краска |
Ежеквартальная инспекция |
| 2 | Обычные участки конвейера |
Усиленное цинкование (100+ микрон) Дизайн для минимизации пыли |
Ежегодная инспекция |
| 3 | Слабоэкспонированные, удаленные от пыли | Стандартное цинкование или краска | Инспекция раз в 2–3 года |
Такой зонный подход дороже в начале, но значительно сокращает затраты жизненного цикла и неожиданные простои.
Не все конструкции конвейеров сталкиваются с одинаковыми нагрузками. Складской центр с лентой 500 мм и скоростью 2 м/с для упаковки — это не то же самое, что промышленные конвейеры с лентой 2 000 мм и скоростью 5 м/с для 5 000 тонн руды в час.
Легкие складские конструкции и тяжелые горные требуют принципиально разных подходов — разные коэффициенты нагрузок, типы соединений, материалы и стандарты изготовления.
| Характеристика | Легкий конвейер | Тяжелый горный конвейер |
|---|---|---|
| Ширина ленты | 400–800 мм | 1 200–2 400 мм7 |
| Скорость ленты | <3 м/с | 4–6 м/с |
| Грузопоток | <100 т/ч | 1 000–5 000 т/ч8 |
| Размещение | Внутри, защищено от погодных условий | Открытое, сырость, пыль |
| Режим работы | Временный, неабразивный | 24/7, абразивный, коррозийный климат |
| Секции конструкции | Стандартные профили | Усиленные составные балки |
| Соединения | Болтовые по всему периметру | Сварка основных, болты вторичных |
| Защита от коррозии | Стандартная краска/цинкование | Дуплекс-покрытие, усиленное цинкование |
| Коэффициенты нагрузок | Стандартные, минимальная динамика | 1,5–2,0 крат динамики |
| Допуски изготовления | ±3 мм | ±1,5 мм критические9 |
| Усталостный анализ | Не требуется | Требуется для 20+ лет/24/7 работы |
| Типовая стоимость (т/изготовления) | $2 500–3 500 | $5 000–7 000 (больше при агрессивной среде) |
| Срок изготовления | 4–6 недель | 12–16+ недель |
Средние промышленные системы (цемент, энергетика, химия):
Закупки часто недооценивают требования к усталости и коррозии в этих средних системах.
Ключевые вопросы:
Успешные EPC-подрядчики оценивают производителей по подтверждению производственных возможностей, опыту в аналогичных проектах и участию на ранних этапах — а не только по цене и сертификатам.
Производственный участок, демонстрирующий процесс изготовления опорных конструкций конвейеров
Обязательны отчеты инспекций и сертификаты WPS по аналогичным проектам.
Это максимальное снижение затрат и сроков. Изготовители, оценивающие предварительный дизайн, выявляют:
Лучшие результаты при привлечении производителя на 60–70% готовности проектных решений.
В: Какова разница стоимости между легкими и тяжелыми опорными конструкциями конвейеров?
О: Тяжелые конструкции для горной промышленности обычно в 1,8–2,5 раза дороже за тонну, чем легкие складские, из-за усиленных секций, специальных покрытий, сложных узлов и точных допусков. Пример: 2500–3500/тоннадлялегкихпротив2 500–3 500/тонна для легких против2500–3500/тоннадлялегкихпротив5 000–7 000+/тонна для тяжелых.
В: Когда нужно привлекать производителей к проекту?
О: На 50–60% готовности проектных решений — до окончательной детализации соединений и выбора марок стали.
В: Какие документы требовать для подтверждения способностей производителя опорных конструкций конвейеров?
О: Запросите:
В: Как специфицировать защиту от коррозии для прибрежных горных предприятий?
О: Используйте дуплекс-систему (100+ микрон цинка + эпоксидный слой), с абразивной защитой на перегрузках.
Разделите спецификацию по зонам воздействия, предусмотрите частые инспекции и обслуживание.
Критические болтовые соединения — из нержавеющей стали.
В: Почему возникает повышенная вибрация в опорных конструкциях конвейеров после монтажа?
О: Распространенные причины:
Стальные опорные конструкции конвейеров для горной промышленности и перегрузки сыпучих материалов — это не просто очередной проект по изготовлению стальных конструкций. Здесь требуется особое понимание динамических нагрузок, рабочих условий и различий между проектированием и реальной сборкой. Успешные проекты объединяют:
В компании MEICHEN STEEL STRUCTURE мы изготовили опорные конструкции конвейеров для проектов от 500 до 3 000 тонн в нефтехимической и промышленной области. Мы сертифицированы по EN 1090 EXC310 и имеем специализированные квалификации в сварке тяжелых секций. Если вы разрабатываете проект опорной конструкции конвейера и хотите провести анализ производимой конструкции до финализации проектирования, свяжитесь с нашей технической командой по адресу info@meichensteel.com или телефону +86 13383791128. Мы находимся в Луояне, Китай, располагаем 70 000 м² производственной площади и имеем опыт решения задач динамики и коррозии в обработке сыпучих материалов.
Решения для стальных конструкций мастерских
Решения для складов стали
Тяжелые стальные конструкции для оборудования
Проект алюминиевого завода в Северном Калимантане, Индонезия
Проект производственного комплекса со стальными конструкциями: завод и склад для предприятия по переработке материалов
Проект завода по производству стальных конструкций автозапчастей Luoyang Haode
Проект автоматизированной линии по производству стекла: строительство здания завода из стальных конструкций
Проект по изготовлению модульных стальных конструкций для нефтегазовой отрасли